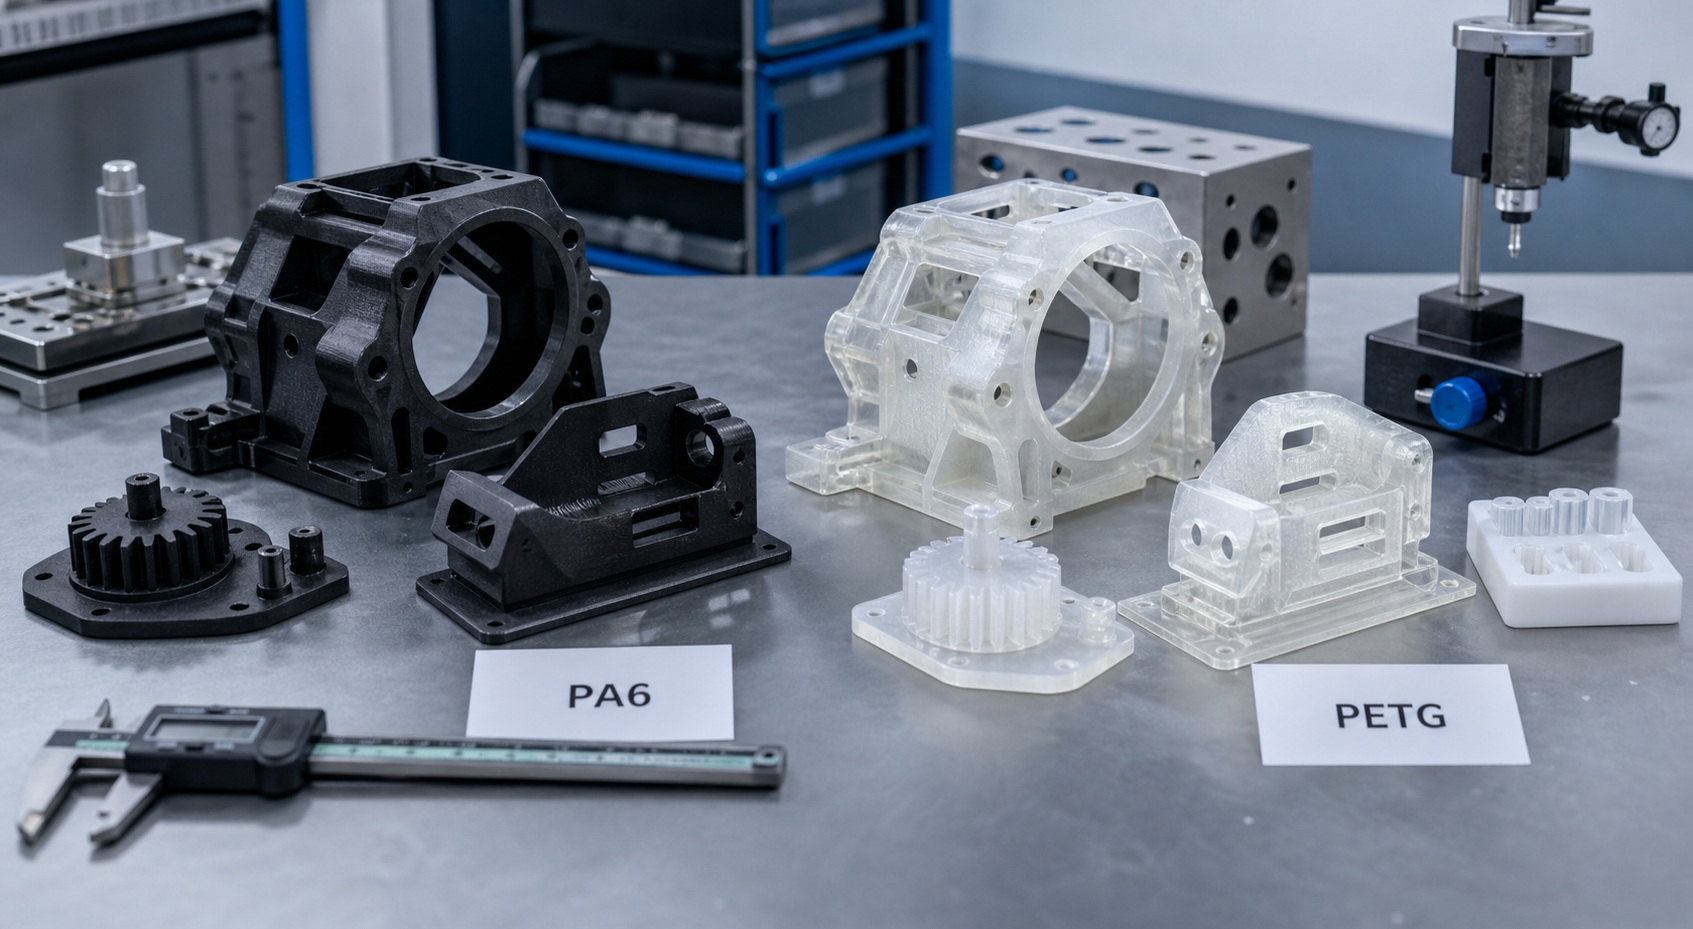
PA6 대 PETG 이는 공학적 측면이 더 강조된 나일론 방식과, 더 쉽고 안정적인 PETG 작업 흐름 중 하나를 선택하는 문제입니다. 팀들은 고가의 산업용 프린팅 방식으로 바로 넘어가지 않고도 시제품이 취급 과정, 적합성 검사 및 제한적인 기능적 사용을 견뎌내야 할 때 이러한 소재들을 비교합니다.
PA6는 내구성이 요구되는 부품에 대해 더 뛰어난 공학적 신뢰성을 제공할 수 있지만, 최종 성능보다 인쇄 안정성, 속도 및 낮은 공정 위험이 더 중요할 때는 PETG가 종종 더 나은 선택이 됩니다.
한눈에 보기
| 의사결정 영역 | PA6 | PETG | 구매자 참고 사항 |
|---|---|---|---|
| 강인함 | 보통 더 높다 | Good | PA6는 더 가혹한 기능적 하중이 가해지는 경우 종종 더 적합합니다. |
| 습기에 대한 민감성 | 높음 | 낮음 | PETG는 보관하기 쉽고 일관된 성형 결과를 얻기 쉽습니다. |
| 인쇄 안정성 | 더 까다로운 | 실수를 더 너그럽게 봐주는 | PETG는 간단한 시제품을 제작할 때 대개 더 안전한 선택지입니다. |
| 내열성 | 보통 더 강하다 | Lower | PA6는 고온 환경이나 더 까다로운 엔지니어링 용도에 적합합니다. |
| 가장 적합한 | 내구성이 더 뛰어난 기능성 부품 | 더 빠른 프로토타입 및 외장 제작 | 시제품이 공학용 부품과 유사한 기능을 수행해야 할 때는 PA6를 사용하십시오. |
PA6가 더 적합한 경우
인쇄된 부품이 더 큰 하중, 마모 또는 반복적인 기능적 사용을 견뎌야 할 경우, 일반적으로 PA6가 더 나은 선택입니다. PA6는 최종 나일론 양산 부품에서 기대되는 재료 특성에 더 가깝기 때문에, 내구성이 요구되는 브래킷, 클립, 마모 부품 및 기계적 검증용 시제품 제작에 유용합니다.
이러한 장점을 얻기 위해 치러야 할 대가는 공정 민감도입니다. PA6의 건조, 챔버 제어, 뒤틀림 관리 등 모든 과정에서 PETG보다 더 철저한 관리가 필요합니다.
PETG가 프로토타입 제작에 더 적합한 선택인 경우
- 속도가 중요합니다: PETG는 제작 실패가 적어 작업하기가 더 쉬운 경우가 많습니다.
- 이 시제품은 주로 착용감과 외관을 확인하기 위한 것입니다: 나일론의 복잡한 구조 없이도 PETG만으로도 충분할 수 있습니다.
- 이 가게는 건조 과정을 제대로 관리하지 못하고 있습니다: PETG는 공정 불안정성을 줄여줍니다.
- 이 부품은 열이나 마모에 크게 영향을 받지 않습니다: PETG는 더 빠른 상용화 솔루션을 제공할 수 있습니다.
PA6와 PETG에 관한 흔한 오해
| 실수 | 위험 | 수정 |
|---|---|---|
| 하중 지지 공학 시험을 위한 PETG 선정 | 시제품은 허울뿐인 자신감을 심어준다 | PA6를 사용하거나 더 강도가 높은 다른 공학용 소재를 사용하십시오. |
| 건조 제어 기능이 없는 PA6 선택 | 부진한 인쇄 결과와 일관성 없는 품질 | 견적서를 작성하기 전에 자재 취급 업무 흐름을 계획하십시오 |
| 단순히 인쇄 용이성만 비교할 경우 | 최종 적용에 부적합한 재료 | 먼저 서비스 상태와 부품의 기능을 살펴보세요 |
| 단일 프로토타입을 사용하여 최종 생산 시의 동작을 표현하기 | 후공정 제조 단계에서의 재료 불일치 | 인쇄물을 예상 생산 경로에 연동하십시오. |
B2B 프로토타입 제작 시 PA6 대 PETG 선택
해당 부품이 상업용 데모, 적합성 확인용 또는 조명 인클로저인 경우, PETG를 사용하면 프로젝트 진행 속도를 높일 수 있는 경우가 많습니다. 반면, 시제품으로 실제 사용 시의 강도, 마모 또는 더 까다로운 조립 특성을 테스트해야 하는 경우에는 PA6이 일반적으로 더 신뢰할 수 있는 공학적 선택입니다.
왜 나일론 플라스틱을 선택해야 할까요?
Nylon Plastic은 팀이 잘못된 출력 경로에 시간을 낭비하기 전에, 프로토타입을 속도, 출력 수율, 아니면 현실적인 공학적 거동 중 어느 측면을 최적화할지 결정할 수 있도록 도와줍니다.
관련 읽기
건조 공정: PA6 프린팅의 숨겨진 비용
PA6 필라멘트는 밀봉된 포장을 개봉한 지 몇 시간 내에 주변 공기의 수분을 흡수합니다. 수분이 머금은 PA6로 프린팅하면 레이어 접착력이 30~50% 저하되고, 수증기 기포로 인해 표면이 눈에 띄게 거칠어지며, 기계적 특성이 예측 불가능한 부품이 만들어집니다. 올바른 PA6 작업 흐름을 위해서는 사용하지 않을 때 건조제를 넣은 밀봉 용기에 보관하고, 인쇄 전 80°C에서 4~8시간 동안 적극적으로 건조하며, 상대 습도 15% 미만을 유지하는 드라이 박스에서 직접 인쇄해야 합니다. 이에 비해 PETG는 프로토타입 작업의 경우, 개방된 스풀 홀더에서 인쇄해도 종종 만족스러운 결과를 얻을 수 있습니다. 건조 인프라를 갖추면 프린터 설치 비용이 약 $200~500 정도 추가되고, 인쇄 작업당 4~8시간의 준비 시간이 소요됩니다. 팀은 단순히 재료비뿐만 아니라 이러한 추가 비용도 프로젝트 일정에 반영해야 합니다.
프로토타입이 양산 시의 동작을 예측해야 할 때
PA6과 PETG 중 어떤 소재를 선택할지 결정할 때 가장 큰 실수는, 향후 사출 성형될 나일론 양산 부품을 검증해야 하는 시제품 제작에 PETG를 선택하는 것입니다. PETG는 강성이 낮고 마찰 특성이 다르며 열팽창 계수도 현저히 다르기 때문에, PETG 시제품은 나일론 양산 부품이라면 통과하지 못할 장착 및 기능 검사를 통과할 수도 있습니다. 시제품이 사출 성형을 위한 디딤돌이라면, PA6가 양산 시의 거동을 더 정확하게 미리 보여줍니다. 반면 시제품이 순전히 형상 검토, 고객 시연 또는 단기 사용을 위한 것이라면, PETG의 신속성과 간편성이 비즈니스 측면에서 더 합리적인 선택이 되는 경우가 많습니다. 핵심적인 질문은 어떤 소재가 “더 낫다”는 것이 아니라, 팀이 실제로 제작하고자 하는 양산 부품에 대해 어떤 소재가 더 정확한 정보를 제공하느냐는 것입니다.
표면 마감 및 후처리 비교
PETG는 인쇄 온도가 낮고 유동성이 우수하여 눈에 띄는 레이어 라인이 줄어들기 때문에, 일반적으로 프린터에서 바로 출력했을 때 더 매끄러운 표면 마감을 보여줍니다. 반면 PA6 부품은 비슷한 수준의 표면 품질을 얻기 위해 샌딩, 증기 평활화 또는 코팅 공정이 필요한 경우가 많으며, 이로 인해 부품당 15~30분의 후가공 시간이 추가됩니다. 외관 중심의 시제품의 경우, 표면 마감의 장점 덕분에 PETG가 더 유리합니다. 반면 표면 마감보다 기계적 성능이 더 중요한 기능성 부품의 경우, PA6의 후가공에 드는 추가 시간은 수용 가능한 타협점입니다. 팀은 소재를 선택하기 전에 시제품이 주로 외관으로 평가될지, 아니면 기능으로 평가될지를 결정해야 합니다.
자주 묻는 질문
PA6가 PETG보다 더 강합니까?
PA6는 일반적으로 내구성이 더 높은 기능성 부품에 더 적합한 소재인 반면, PETG는 인쇄가 더 쉽고 시제품 제작 속도가 빠르기 때문에 주로 선택됩니다.
PETG가 PA6보다 인쇄하기 더 쉬운가요?
네. PETG는 일반적으로 PA6보다 보관, 건조 및 일관된 출력이 더 용이합니다.
어떤 경우에 PETG 대신 PA6를 사용해야 할까요?
부품에 더 높은 수준의 기계적 성능이나 내마모성이 요구되거나, 향후 생산될 나일론 부품과 더 밀접한 호환성이 필요한 경우에는 PA6를 사용하십시오.
어떤 경우에 PETG만으로도 충분할까요?
PETG는 인쇄 속도와 안정성이 가장 중요한 경우, 즉 적합성 확인, 인클로저 시제품 및 중요도가 낮은 인쇄 부품 제작에 충분히 적합합니다.
PA6와 PETG 중 어떤 재질을 추천해 주실지, 어떤 자료를 보내드리면 될까요?
모델명, 용도, 사용 온도, 부하 조건, 그리고 해당 부품이 시연용 프로토타입인지 아니면 기능 검증용 제품인지 여부를 알려주십시오.
Send the part file if you want help deciding whether PA6 or PETG is the lower-risk prototype material.

