서론
사출 성형 결함은 플라스틱 제조 과정에서 피할 수 없는 현실이지만, 그 근본 원인을 파악하면 만성적인 문제를 관리 가능한 공정 변수로 전환할 수 있습니다. 이 가이드에서는 특히 유리섬유 강화 나일론(PA66 GF)에서 가장 흔히 발생하는 10가지 사출 성형 결함을 살펴보고, 검증된 해결책과 함께 실행 가능한 근본 원인 분석을 제시합니다. 생산 현장에서 문제를 해결하든 새로운 금형을 설계하든, 아래의 프레임워크를 활용하면 불량률을 줄이고 1차 수율(first-pass yield)을 향상시키는 데 도움이 될 것입니다.
1. 싱크 마크

근본 원인
싱크 마크는 두꺼운 단면의 외부 표면이 이미 응고된 후 내부 부분이 냉각되어 수축할 때 발생합니다. 결정화 과정에서 여전히 용융 상태인 코어가 수축하면서 경화된 표면을 안쪽으로 당기게 됩니다. PA66과 같은 반결정성 수지의 경우, 체적 수축률이 10×10⁻⁴%를 초과할 수 있어, 특히 리브와 벽의 접합부나 보스 부위에서 싱크 마크가 두드러지게 나타납니다.
싱크 마크의 심각도를 결정하는 기본 방정식은 리브 두께와 벽 두께의 비율입니다. 리브 두께가 공칭 벽 두께의 60%를 초과하면, 해당 부위의 재료 저장량이 가용한 충전 압력과 냉각 시간을 초과하게 되어, 게이트가 응고되기 전에 스크류가 보충할 수 없는 부피 결핍이 발생합니다.
해결책
- 리브 두께 감소: 리브 두께는 공칭 벽 두께의 50~0%로 유지해야 합니다. 벽 두께가 3.0 mm인 경우, 리브 두께는 최대 1.5~0.8 mm로 설계해야 합니다. 구조적 강성을 유지해야 하는 경우, 두꺼운 리브 하나를 사용하는 대신 여러 개의 얇은 리브를 사용하십시오.
- 두꺼운 부분은 속을 파내세요: 보스 중앙부와 두꺼운 보스 부분의 재료를 제거하여 고립된 열 덩어리를 없애야 합니다. 중공 보스는 단면 전체에 걸쳐 균일한 벽 두께를 유지해야 합니다.
- 포장 압력과 시간을 늘리십시오: For PA66 GF30, apply packing pressure at 80??00% of injection pressure for 8??5 seconds, depending on gate size. Extend the gate-seal time by performing a gate-seal study??ncrease hold time until part weight plateaus.
- 냉각 최적화: PA66의 목표 금형 온도는 80±00°C입니다. 두꺼운 부근의 캐비티 표면으로부터 직경 1개 이내의 범위 내에서 컨포멀 냉각 채널이 형성되도록 하십시오. 냉각수 유입 온도를 20±0°C로 낮추십시오.
- 게이트 배치: 충진 효율을 극대화하기 위해 게이트를 가장 두꺼운 부분에 배치하십시오. 두꺼운 부분이 채워지기 전에 얇은 벽면이 굳어지는 것을 방지하기 위해, 얇은 벽면에 게이트를 배치하지 마십시오.
- 공정 창 조정: 피막 형성을 지연시키기 위해 용융 온도를 권장 범위의 상한선(PA66 GF의 경우 280±00°C)까지 높이고, 피막이 굳기 전에 균일하게 충진될 수 있도록 사출 속도를 약간 줄이십시오.
2. 플래시

근본 원인
플래시는 용융된 폴리머가 금형 내의 틈새(주로 분할선, 이젝터 핀 주변, 슬라이드 또는 코어 접합부 등)로 강제로 밀려들어갈 때 발생하며, 이때 가용 클램프 힘으로는 캐비티 내부의 사출 압력을 견딜 수 없습니다. 용융 점도가 낮은 것이 특징인 PA66(특히 290°C 이상에서)의 경우, 아주 작은 틈새조차도 유로로 작용하게 됩니다.
세 가지 뚜렷한 고장 유형이 있습니다: 클램프 압력 부족(공정), 금형 표면의 마모 또는 손상(금형 상태), 그리고 부적절한 금형 설정 또는 평행도 불량(설정)입니다. 각 유형마다 서로 다른 시정 조치가 필요하며, 효과적인 문제 해결을 위해서는 어떤 유형의 고장이 발생했는지 정확히 파악해야 합니다.
해결책
- 클램프 힘 검증: Calculate the required clamp force as projected area x cavity pressure. As a rule of thumb, use 3?? tons per square inch (41??9 MPa). For a 100 in? projected area, ensure 300??00 tons of clamp force. If the machine is undersized, move the tool to a larger press.
- 곰팡이 점검 및 수리: 확대경을 사용하여 분할선 표면의 피닝, 침식 또는 마모 현상을 점검하십시오. 마모된 분할선 인서트는 재연마하거나 교체하십시오. 이젝터 핀의 간극을 확인하십시오. 간극이 0.025 mm(0.001 in)를 초과할 경우 핀을 교체하십시오. 슬라이드와 리프터가 흔들림 없이 완전히 고정되어 있는지 확인하십시오.
- 분사 압력을 낮추십시오: 사출 속도를 낮추고, 99%가 아닌 95~8% 충진 시점에 더 일찍 몰드로 이송하십시오. 이렇게 하면 캐비티 압력의 최고치 급상승을 줄일 수 있습니다. PA66 GF의 경우, 가능한 한 캐비티 압력을 70 MPa(10,000 psi) 미만으로 유지하도록 하십시오.
- 더 낮은 용융 온도: 제조업체가 지정한 범위(PA66의 경우 일반적으로 270~90°C) 내에서 배럴 온도를 5°C 단위로 낮추십시오. 점도가 낮아지면 틈새로 스며드는 경향이 줄어듭니다.
- 금형 구성: 다이얼 인디케이터를 사용하여 플레이트의 평행도를 확인하십시오. 타이바의 변형량이 균형을 이루도록 하십시오(4개의 바 모두에서 5% 이내). 금형이 플레이트 위에 수직으로 놓여 있고 전체 표면이 접촉하고 있는지 확인하십시오.
- 예방 정비: 사출 횟수를 기준으로 이음선 검사 주기를 설정하십시오. 연마성 GF 컴파운드의 경우, 50,000~100,000 사이클마다 검사를 실시하고, 플래시가 만성화되기 전에 예방 차원의 재연마를 수행하십시오.
3. 짧은 샷
근본 원인
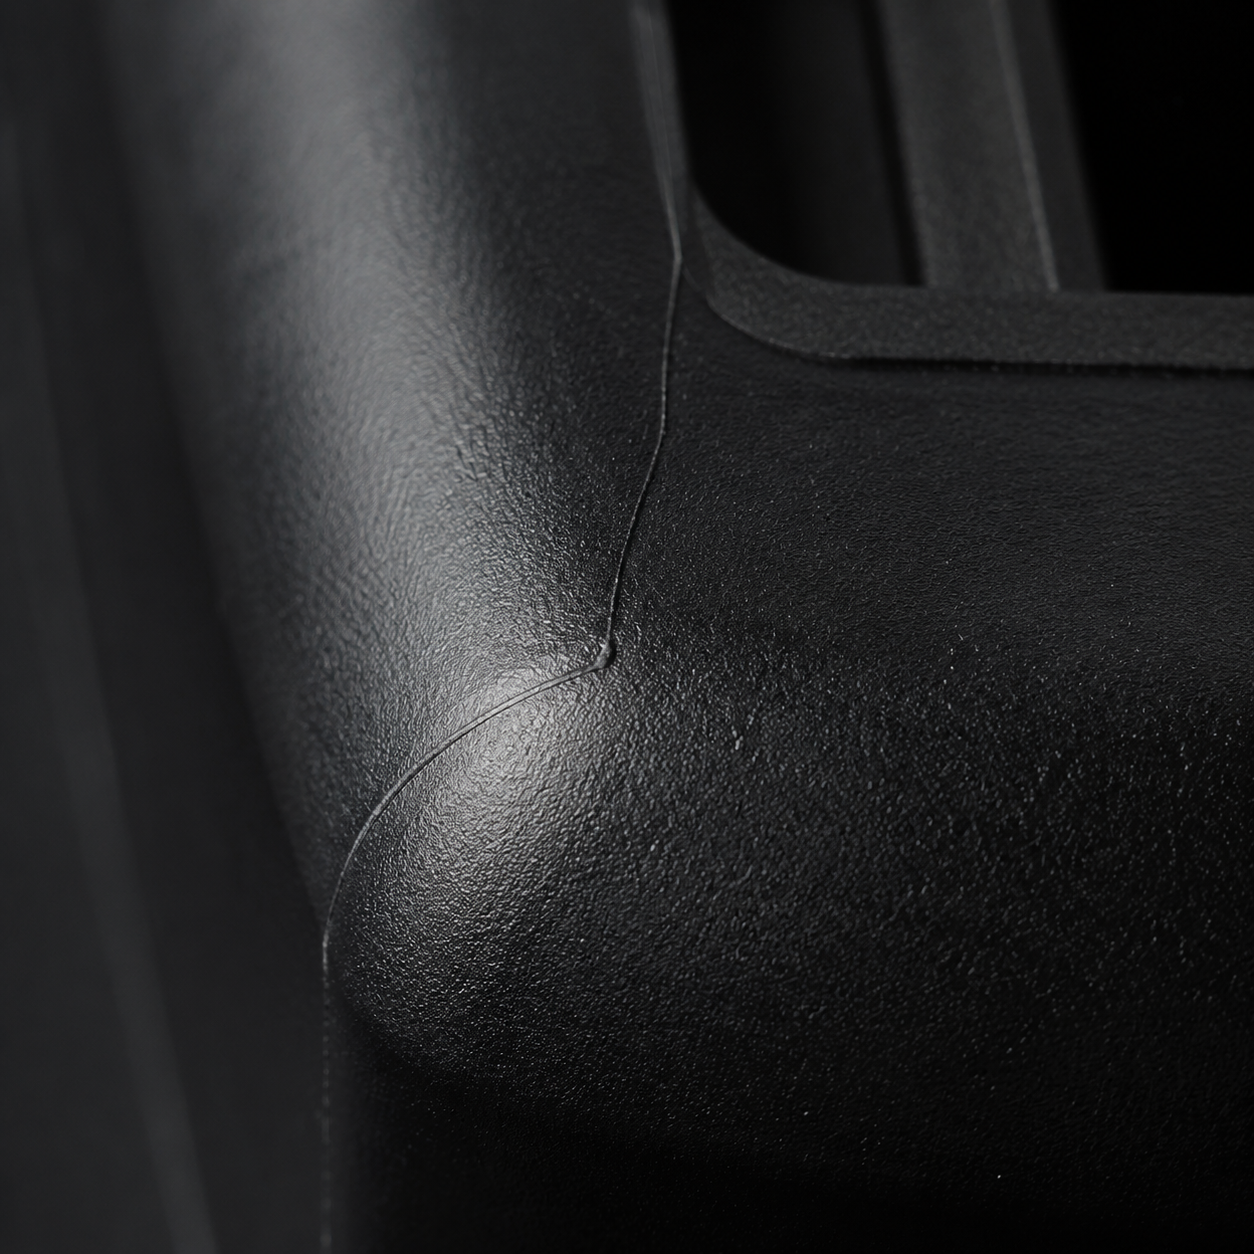
쇼트 샷은 유동 전선이 금형 캐비티 끝까지 도달하기 전에 응고될 때 발생합니다. 근본적인 원인은 폴리머의 유동 능력과, 주어진 응고 시간 내에 캐비티를 채워야 하는 요구량 간의 불일치에 있습니다. 유리섬유 강화 나일론의 경우, 컴파운드의 높은 열전도율(유리섬유는 충전재가 없는 폴리머보다 열을 약 20배 더 빠르게 전도함)로 인해 냉각이 가속화되어 유동 가능 시간이 단축됩니다.
주요 원인으로 주입 압력이나 속도가 불충분한 경우, 유동을 제한하는 게이트 크기가 너무 작은 경우, 벽 두께가 얇아 조기에 응고되는 경우, 배기가 불충분하여 역압이 발생하는 경우, 그리고 용융 온도가 낮아 유동 전방에서 점도가 높아지는 경우 등이 있습니다.
해결책
- 분사 압력과 속도를 높입니다: Raise injection pressure in 5 MPa increments while monitoring for flash. For thin-wall PA66 GF parts, injection speeds of 100??00 mm/s are common. Use profiled injection??ast during cavity fill, slower near transfer??o balance filling speed against gas entrapment.
- 게이트 설계 및 치수 결정: PA66의 경우 게이트 랜드 길이가 1.0±0.5 mm를 초과하지 않는지 확인하십시오. 게이트 위치에서 게이트 직경을 벽 두께의 최소 50±0%까지 늘리십시오. GF 컴파운드의 경우, 섬유 파손 및 조기 동결을 방지하기 위해 게이트 직경을 최소 1.5 mm로 설정하십시오. 벽 두께가 얇은 용도의 경우, 에지 게이트 대신 팬 게이트나 탭 게이트로 변경하는 것을 고려하십시오.
- 용융 온도를 높이십시오: Increase to 285??00 C for PA66 GF, staying within the material supplier’s degradation limits. Verify actual melt temperature with a needle pyrometer??arrel set points often read 10??0 C below actual melt temperature.
- 환기 개선: Add vents at the end of fill. Vent depth for PA66 should be 0.015??.025 mm. Vent land length should be 1.0??.5 mm, with a relief channel behind the land to prevent clogging. Clean vents every 8??2 hours of production for GF compounds.
- 금형 온도 높이기: PA66의 표면 응고를 지연시키고 유동 길이를 늘리기 위해 온도를 90??10°C로 올리십시오. 확인을 위해 (단순히 냉각수 온도뿐만 아니라) 금형 표면 온도를 측정하십시오.
- 샷 크기 확인: 쿠션이 3?? mm가 되도록 하십시오. 쿠션이 바닥까지 닿을 경우(쿠션이 0인 경우), 나사가 패킹 압력을 가할 수 없게 되어 사출 부족 현상이 불가피해집니다.
4. 뒤틀림

근본 원인
뒤틀림이란 수축률의 차이로 인해 성형 부품의 치수가 변형되는 현상을 말합니다. 유리섬유 강화 나일론의 경우, 그 근본 원인은 압도적으로 이방성 수축에 있습니다. 즉, 폴리머 매트릭스는 섬유 배향 방향을 따라 약 0.8~0.5% 수축하는 반면, 그 방향에 수직인 방향에서는 1.5~0.0% 수축합니다. 이러한 2대 1의 수축 차이는 내부 응력을 발생시키며, 이 응력은 성형품이 이젝션되고 성형 후 결정화가 완료될 때 뒤틀림 현상으로 나타납니다.
섬유의 배향은 충전 과정 중의 유동 양상에 의해 결정됩니다. 유동이 한 방향으로만 흐르는 경우, 섬유가 정렬되어 수축이 매우 방향성을 띠게 됩니다. 유동이 발산하거나 수렴하는 경우, 배향이 국부적으로 달라지며 뒤틀림의 예측 가능성이 떨어집니다. 따라서 게이트 위치는 뒤틀림의 정도를 제어하는 데 있어 가장 큰 영향을 미치는 금형 설계 요소입니다.
해결책
- 게이트 위치 최적화: 금형 충진 시뮬레이션(Moldflow 또는 Moldex3D)을 수행하여 섬유 배향 텐서를 시각화합니다. 대칭적이고 균형 잡힌 유동을 형성하도록 게이트 위치를 설정합니다. 직사각형 형상의 경우, 중앙 게이트를 사용하면 가장자리 게이트보다 수축이 더 균형 잡힌 방사형 유동이 발생합니다. 긴 부품의 경우 단일 모서리 게이트는 피하십시오. 이러한 유동 방향은 부품 길이를 따라 최대 수축 차이를 유발합니다.
- 벽 두께 균일성: 섬유 배향에 의한 뒤틀림을 악화시키는 냉각 속도 차이를 방지하기 위해 공칭 벽 두께를 균일하게 유지해야 합니다. 두께 변화가 불가피한 경우에는 충분한 반경을 사용하고, 두께 차이의 최소 3배에 해당하는 구간에서 점진적인 테이퍼를 적용해야 합니다.
- 냉각 균일성: 금형의 캐비티 측과 코어 측 간의 온도 차이를 10°C 미만으로 유지하십시오. 코어가 뜨겁고 캐비티가 차가우면 열 굽힘 모멘트가 발생합니다. 금형의 각 반쪽마다 별도의 금형 온도 조절기를 사용하십시오.
- 포장 최적화: 게이트가 밀봉될 때까지 유지 시간을 연장하십시오(게이트 밀봉 시험을 통해 결정됨). 적절한 충진량은 체적 수축을 보상하고 잔류 응력을 줄여줍니다. PA66 GF30의 경우, 사출 압력의 60±0%를 유지 압력으로 설정하고 8±5초 동안 유지하십시오.
- 재료 선정: 뒤틀림 현상이 지속적으로 발생하는 경우, 종횡비가 더 낮은 섬유나 광물/유리섬유(GF) 하이브리드 충전재 시스템으로 전환하는 것을 고려해 보십시오. 광물 충전재는 인장 강도가 다소 떨어지는 대신 더 등방적인 수축을 나타냅니다.
- 성형 후 고정: 금형 및 공정을 통해 완전히 보정할 수 없는 부품의 경우, 부품이 유리전이 온도(PA66의 경우 약 50±0°C) 이하로 냉각될 때까지 중요 치수를 고정해 주는 성형 후 냉각 고정구를 사용하십시오.
5. 용접선 (니트 선)

근본 원인
용융 유동 전선이 두 개 만나면 어디에서나 용접선이 형성되는데, 일반적으로 코어 핀, 구멍 또는 다중 게이트 캐비티의 하류 쪽에서 발생합니다. 수렴하는 유동 전선은 선단부에서 냉각되어 부분적으로 고형화됩니다. 이 두 전선이 만나면 계면 전체에 걸쳐 제한적인 분자 확산과 사슬 얽힘 현상이 발생합니다. 유리섬유 강화 나일론의 경우, 각 유동 전선의 섬유는 계면을 가로지르지 않고 계면과 평행하게 배향되어 약한 면을 형성합니다.
강도 저하가 심각합니다. 발표된 연구 결과와 산업 현장 데이터에 따르면, PA66 GF30의 용접선 인장 강도는 비용접부 재료에 비해 40~0% 감소하는 것으로 일관되게 나타납니다. 파단 신장률은 80% 이상 떨어질 수 있으며, 이로 인해 용접선 면에서 연성 소재가 준취성 소재로 변하게 됩니다. 충격 강도의 저하는 더욱 두드러지는데, 용접선 부위의 노치 이조드(Izod) 값은 종종 본체 값의 30% 미만으로 떨어집니다.
해결책
- 용융 온도 높이기: 허용 범위 상한(PA66의 경우 290??00 C)까지 온도를 높여 점도를 낮추고 유동 전방 계면에서의 분자 확산을 촉진합니다. 용융 온도가 10 C 상승할 때마다 용접선 강도가 눈에 띄게 향상되지만, 열화 임계점 근처에서는 향상 효과가 점차 감소합니다.
- 금형 온도 높이기: PA66의 경우 금형 온도를 100±20°C로 올리십시오. 금형 표면 온도가 높을수록 전진하는 유동 전선에서 표면 경화 현상이 지연되어, 유동 전선들이 아직 용융 상태일 때 만나 서로 혼합될 수 있게 됩니다.
- 사출 속도 증가: 충진 속도가 빨라지면 유동 전선이 만나기 전까지 유동 전선 냉각에 할애할 수 있는 시간이 줄어듭니다. 얇은 벽 두께를 가진 부품의 경우, 100??00 mm/s의 속도로 속도 제어 충진을 사용하십시오.
- 벤트 용접선 위치: 수렴하는 접합면에 갇힌 공기는 용접 부위의 밀착을 방해합니다. 예측된 용접선 위치에 정확하게 배기구를 추가하고, 가능한 경우 전체 둘레에 걸쳐 배기구를 설치하십시오.
- 용접선을 이동시키기 위해 게이트를 재배치합니다: 유동 시뮬레이션을 활용하여 용접선 위치를 예측하십시오. 게이트의 위치를 이동하거나 게이트 수를 조정하여 용접선이 부품의 고응력 영역에서 벗어나도록 하십시오. 게이트를 하나로 통합하면 용접선을 완전히 제거할 수 있습니다(단, 유동 길이에 대한 문제가 발생할 수 있습니다).
- 부품 형상 수정: 더 높은 온도에서 수렴하는 전면을 하나로 합치도록 유도하는 유동 선도부(국부적인 벽 두께 증가)를 추가하십시오. 또는, 용접선 하류에 콜드 슬러그를 추가하여 전면이 합쳐지기 전에 유동 전면의 차가운 선단을 가두십시오.
- 설계 승인: 용접선을 제거할 수 없는 경우, 부품 설계를 통해 단면적을 늘리거나 외부 보강을 추가하거나, 용접선을 응력이 낮은 영역으로 이동시키는 등의 방법으로 해당 부위의 강도 저하(40??0%)를 상쇄해야 합니다.
6. 그을린 자국 (디젤 효과)
근본 원인
‘타는 자국’(일명 ‘디젤 효과’)은 성형 금형 내부의 갇힌 공기나 휘발성 물질이 성형 과정에서 급속히 압축되어, 가스 온도가 폴리머 또는 그 분해 산물의 자연 발화점을 초과할 때 발생합니다. 이로 인해 국부적으로 열분해가 일어나며, 일반적으로 성형 과정의 말미나 가스가 빠져나올 수 없는 막힌 구석에서 탄 자국이나 변색된 반점이 발생합니다.
공기의 단열 압축은 T2/T1 = (P2/P1)^((γ-1)/γ)라는 관계식을 따르며, 여기서 γ는 공기의 경우 약 1.4입니다. 환기가 잘 되지 않는 공동 내에서 0.1 MPa에서 70 MPa로 밀리초 단위의 시간 내에 압축이 이루어지면, 이론적으로 갇힌 공기의 온도가 PA66의 열분해 온도(약 350 °C)보다 500 °C 이상 높아질 수 있습니다. 자발적 발화 단계에 이르지 않더라도, 용융물이 갇힌 고온 공기에 장시간 노출되면 산화 분해가 가속화됩니다.
해결책
- 적절한 환기: 이것이 가장 기본적이면서도 효과적인 해결책입니다. 충전 종료 지점, 막힌 포켓, 그리고 유동 전선이 수렴하는 모든 위치에 통기구를 설치하십시오. PA66의 경우, 벤트 깊이는 0.015~0.025 mm, 랜드 길이는 1.0~0.5 mm로 설정해야 하며, 전체 깊이의 릴리프 채널(최소 깊이 0.5 mm, 폭 3 mm)이 뒷받침되어야 합니다.
- 환기구 유지보수: 유리섬유 복합재의 경우, 통풍구가 섬유 파편과 휘발성 물질로 인해 몇 시간 만에 막히게 됩니다. 교대 시간마다(8??2시간) 통풍구를 청소하십시오. 이전에 정상적으로 작동하던 공구에서 탄 자국이 나타나는 경우, 즉시 통풍구를 점검하십시오. 랜드 면적이 더 넓은 자가 세정형 통풍구 설계를 고려해 보십시오.
- 주입 속도를 줄이십시오: 충전 속도를 늦추면 압축 속도가 줄어들어 공기가 기존 통풍구를 통해 빠져나갈 시간이 더 많아집니다. 러너를 통과할 때는 높은 주입 속도를, 캐비티 내에서는 낮은 주입 속도를 적용하여 가스 압축을 줄이십시오.
- 시뮬레이션을 통해 환기구 배치를 최적화하세요: 강판을 절단하기 전에 기포 발생 예측 기능을 갖춘 금형 충진 시뮬레이션을 사용하여 기포가 발생할 위치를 파악하십시오. 예측된 각 기포 발생 위치에 배기구를 추가하십시오.
- 용융 온도 낮추기: 비록 직관과는 달리(폴리머가 차가울수록 점도가 높아지고 더 많은 공기를 가두게 되지만), 용융 온도를 300°C에서 280°C로 낮추면 기체-폴리머 계의 시작 온도가 낮아져 열분해 임계치를 초과할 가능성이 줄어듭니다.
- 진공 배기: 복잡한 금형의 만성적인 번마크 문제가 발생할 경우, 사출 전과 사출 중에 캐비티 내 공기를 배출하는 진공 보조 시스템을 설치하십시오. 일반적으로 -0.08 MPa 이상의 진공도면 충분합니다.
- 재료 건조: PA66에 포함된 수분은 가공 온도에서 증기를 발생시킵니다. 재료의 수분 함량을 0.15% 미만으로 건조시켜야 합니다(일반적으로 이슬점 -40°C인 흡습제 건조기에서 80°C에서 4시간 동안 건조). 성형 과정에서 발생하는 증기는 가스 압축 문제를 더욱 악화시킵니다.
7. 제팅
근본 원인
제팅(jetting)은 용융 폴리머가 팽창하는 유동 전선이 아닌 고속의 분사 흐름 형태로 게이트를 통해 캐비티로 유입될 때 발생합니다. 이 제트는 열린 캐비티를 가로질러 분사된 후 냉각되며, 무질서한 패턴으로 스스로 접히면서 특징적인 뱀 모양 또는 벌레 모양의 표면 결함을 생성합니다. 게이트에서 바깥쪽으로 유동 전선이 부드럽게 전진하는 일반적인 충진과 달리, 제팅 현상은 주 용융체가 도달하기 전에 차가운 재료가 캐비티 표면에 침착되는 불연속적인 충진 패턴을 생성합니다.
이 결함은 근본적으로 게이트 설계 및 사출 속도의 문제입니다. 게이트 단면적이 사출 속도에 비해 너무 작을 경우, 게이트를 통과하는 용융물의 속도는 고분자 유동 기준에서 초음속이 되며, 고분자 제트에는 자유 제트에서 확산 유동 전방으로 전환하는 데 필요한 배압이 부족해집니다. 제트 현상은 개방된 캐비티로 직접 배출되는 엣지 게이트와, 구멍이 작은 서브 게이트 및 터널 게이트에서 특히 흔히 발생합니다.
해결책
- 게이트 설계??충돌: 가장 효과적인 해결책은 용융물 흐름을 게이트 바로 하류에 위치한 캐비티 벽이나 코어 핀에 직접 부딪히게 하는 것입니다. 게이트에서 대향하는 벽까지 5±0 mm의 충돌 거리를 확보하면 제트가 분산되고, 이로 인해 확산되는 유동 전선이 형성됩니다.
- 게이트 단면적을 늘리십시오: 게이트를 확대하여 용융 속도를 줄이십시오. 에지 게이트의 경우 폭과 깊이를 모두 늘리십시오. 게이트 랜드 길이를 1.0 mm 이하로 유지하면 가속 구역을 최소화하는 데 도움이 됩니다.
- 팬 게이트 또는 탭 게이트로 전환: 팬 게이트는 유로 폭을 점진적으로 넓혀, 용융물이 캐비티로 유입되기 전에 자연스럽게 속도를 줄여줍니다. 탭 게이트는 설계상 충돌벽을 포함하고 있습니다. 두 방식 모두 분사 현상이 발생하기 쉬운 소재의 경우, 단순한 에지 게이트보다 우수합니다.
- 게이트를 통과하는 사출 속도를 줄이십시오: 프로파일링 사출을 사용하십시오. 게이트를 통과할 때는 낮은 속도(20–0 mm/s)로 유지하다가, 유동 전선이 형성되면 속도를 높이십시오. 게이트 바로 앞에서 최고 속도가 발생하지 않도록 하십시오.
- 용융 온도 높이기: 용융 온도가 높아지면 점도가 낮아져, 제트가 일관된 흐름을 유지하기보다는 퍼지게 됩니다. 하지만 이는 부차적인 해결책일 뿐이며, 설계 문제를 먼저 해결해야 합니다.
- 멜트 플리퍼나 플로우 리더를 사용하세요: 게이트 바로 앞에 위치한 작은 기하학적 구조물(돌출부 또는 오목부)은 분산기 역할을 하여 분사류를 분산시키고, 확산되는 유동 전선을 형성합니다.
8. 취성
근본 원인
Brittleness in molded nylon parts is rarely a single-factor problem. The most common cause??specially for PA66??s material degradation due to improper drying or excessive residence time. Nylon is hygroscopic; inadequate drying leaves residual moisture that hydrolyzes the polymer chains during processing at 270??00 C. The result is molecular weight reduction, loss of elongation, and embrittlement. A second common pathway is thermal degradation from excessive melt temperature or residence time exceeding 5?? minutes in the barrel. Oxidative degradation produces discoloration (yellowing to brown) alongside brittleness.
유리섬유 강화 등급의 경우, 가소화 과정에서 발생하는 섬유 파손 또한 충격 강도를 저하시킵니다. 압축비가 높고(2.5:1 이상) 과도한 배압(1 MPa 이상)이 발생하는 공격적인 스크류 설계는 평균 섬유 길이를 효과적인 보강에 필요한 임계 길이 이하로 떨어뜨릴 수 있습니다.
해결책
- 건조 상태 확인: PA66을 80°C에서 이슬점 -40°C인 흡습제 건조기를 사용하여 4시간 동안 건조한 후, 수분 함량이 0.15% 미만이 되었는지 확인하십시오. 건조기 설정값에만 의존하지 말고 수분 분석기를 사용하십시오.
- 체류 시간 단축: 샷 크기가 배럴 용량의 30~0%가 되도록 하십시오. 샷 크기가 20% 미만이면 배럴 내 재료의 순환 속도가 너무 느려져 재료가 열화됩니다. 장시간 가동 중단 시에는 배럴을 세척하고 배럴 온도 설정값을 낮추십시오.
- 바늘형 고온계를 사용하여 용융 온도를 확인하십시오: 배럴 설정값만 믿어서는 안 됩니다. 나사 전단 가열과 배럴 전도 열이 결합되면 실제 용융 온도가 설정값보다 10°C 더 높아질 수 있습니다. 실제 용융 온도가 300°C를 초과할 경우 배럴 온도를 낮추십시오.
- GF 컴파운드에 대한 스크류 설계를 최적화합니다: 섬유 파손을 최소화하기 위해 전환 구역이 긴 저압축 나사(압축비 1.8~2:1)를 사용하십시오. 배압을 0.3~0.7 MPa로 낮추십시오.
- 핫러너 시스템 세척: 핫러너 매니폴드의 데드 스팟은 재료가 열화되어 간헐적으로 용융물 흐름으로 유입되는 체류 시간 트랩을 형성합니다. 예방 정비 시 핫러너를 세척하고 점검하십시오.
- 용융 유동성 시험을 수행합니다: 성형 부품의 MFI를 신품 펠릿과 비교하십시오. MFI가 현저하게 증가한 경우(20% 이상), 이는 분자량 감소 및 열화를 나타냅니다.
9. 스플레이 (실버 스트릭스)
근본 원인
스플레이(splay)??일명 실버 스트리킹(silver streaking)??은 게이트에서 방사형으로 뻗어나가거나 유동 경로를 따라 나타나는 부채꼴 모양 또는 선형의 은백색 줄무늬로 나타납니다. 나일론에서 스플레이는 서로 다른 시정 조치가 필요한 두 가지 뚜렷한 근본 원인을 가지고 있습니다: 수분 스플레이(유동 중에 전단된 증기 기포)와 열분해 스플레이(과열된 폴리머에서 발생하는 기체 분해 생성물)입니다.
PA66에서 발생하는 수분 스플레이는 유백색의 줄무늬가 나타나는 것이 특징이며, 일반적으로 게이트 부근에서 발생하고 건조 불량과 관련이 있습니다. 분해 스플레이는 일반적으로 발생 지점에서 황갈색을 띠다가 뻗어 나갈수록 은백색으로 변하며, 과도한 용융 온도, 배럴이나 핫 러너의 핫 스팟, 또는 과도한 체류 시간과 관련이 있습니다. 세 번째 메커니즘인 ‘공기 포집 스플레이’는 스크류 복귀 과정에서 용융물 흐름으로 유입된 공기가 호퍼나 체크 링을 통해 배출되지 않을 때 발생합니다.
해결책
- 건조 (수분 확산): PA66의 수분 함량을 0.15% 미만으로 건조하십시오. 건조기 성능을 확인하십시오: 이슬점이 -40°C 미만이어야 하며, 재료 처리량 1kg/h당 3.7 m³/h의 공기 유량이 유지되어야 하고, 재료 온도가 80°C에서 최소 4시간 동안 유지되어야 합니다.
- 용융 온도 낮추기 (열화 스플레이): 배럴 온도를 5°C 단위로 낮추십시오. 열화상 카메라를 사용하여 배럴 외부의 과열 부위가 있는지 확인하십시오. 국부적인 과열을 유발하는 마모된 히터 밴드는 교체하십시오.
- 나사 속도와 배압을 줄이십시오: 스크류 회전수가 과도하면 배럴 냉각만으로는 제거할 수 없는 전단 발열이 발생합니다. PA66 GF의 경우 스크류 회전수를 50~00 RPM으로 낮추고, 배압을 0.3~0.7 MPa로 줄이십시오.
- 공기 포집 현상 해결: 스크류 감압(흡입 역류)을 최대 2?? mm로 줄이십시오. 과도한 감압은 노즐로 공기를 유입시켜, 이 공기가 캐비티로 주입되게 합니다. 간헐적인 공기 혼입을 유발할 수 있는 브리징 현상을 방지하기 위해 호퍼 목 부분이 적절히 냉각되도록 하십시오.
- 핫러너 검사: 핫러너 온도 조절기와 열전대의 정확도를 확인하십시오. 표시된 온도보다 20°C 더 높은 온도에서 작동하는 노즐 하나만으로도 간헐적인 성형 불량(스플레이)의 원인이 될 수 있습니다.
10. 박리
근본 원인
박리 현상은 성형품이 마치 박리되는 운모와 유사하게 뚜렷한 표면 층으로 분리되어 벗겨지는 현상을 말합니다. 나일론 사출 성형에서 박리 현상은 주로 다음 세 가지 기전에 의해 발생합니다: (1) 나일론 매트릭스와 결합하지 않는 비호환성 고분자 또는 이물질에 의한 오염, (2) 충전 과정에서 표면으로 이동하여 층간 결합을 방해하는 과도한 이형제 또는 윤활제, 그리고 (3) 용융물과 금형 벽면 사이의 경계면에서 발생하는 극심한 전단 응력에 의한 열화로 인해, 코어와 결합되지 않은 저분자량 피막이 형성되는 경우입니다.
이물질에 의한 박리 현상은 가장 흔하면서도 가장 위험한 문제입니다. 나일론 공급 라인에 폴리프로필렌이나 폴리에틸렌 알갱이 하나만 섞여 들어가도 용융 접합이 이루어지지 않아, 사출할 때마다 박리면이 형성됩니다. 이 문제는 간헐적으로 발생하며, 오염 물질이 감지되기 전에 수백 킬로그램에 달하는 소재 전체로 퍼져 있을 수 있기 때문에 경제적 영향이 심각할 수 있습니다.
해결책
- 자재 취급 및 오염 관리: 나일론의 경우 전용 자재 취급 시스템을 사용하십시오. 호퍼, 로더, 게일로드 또는 분쇄기를 폴리올레핀과 절대 함께 사용해서는 안 됩니다. 확실한 자재 식별 절차를 시행하여 적재 전에 수지 종류를 확인하십시오. 오염이 확인될 경우, 해당 로트 전체를 격리하고 공급 시스템을 세척해야 합니다.
- 재료 교체 시에는 철저히 세척하십시오: 호환되지 않는 폴리머 간에 전환할 때는 (단순히 다음 소재를 사용하는 것이 아니라) 시판되는 퍼징 컴파운드를 사용하십시오. 나일론에서 나일론으로 전환할 경우, 새로 투입되는 소재의 배럴 용량 3?? 분량으로 퍼징하십시오. 호환되지 않는 소재 간 전환(올레핀에서 나일론으로)의 경우, 강력한 퍼징 컴파운드를 사용하십시오.
- 이형제 사용량을 줄이거나 없애기: 외부 이형제를 사용하고 있는 경우, 컴파운드에 내장된 내부 이형제로 전환하십시오. 외부 이형제 사용이 불가피한 경우에는 자동화 시스템을 통해 소량만 도포하고, 금형을 닫기 전에 운반 용매가 완전히 증발하도록 하십시오.
- 재연마 품질 확인: 재분쇄재를 사용하는 경우, 재분쇄재의 입도 분포가 일관된지(평균 3?? mm) 확인하십시오. 분쇄 공정에서 발생하는 미세 입자와 분진은 더 빨리 열화되며, 국부적인 박리 현상을 유발할 수 있습니다. 중요한 용도의 경우 재분쇄재 사용 비율을 최대 20%로 제한하십시오.
- 주입 속도를 줄이십시오: 벽면에서 발생하는 높은 전단 속도는 배향도가 높은 열화된 표면층을 형성할 수 있습니다. 사출 속도를 줄여 벽면의 전단 응력을 0.2 MPa 미만으로 낮추십시오. 금형 충진 시뮬레이션을 통해 벽면의 전단 응력을 정량화할 수 있습니다.
- 금형 온도 높이기: 금형 표면 온도가 높을수록(PA66의 경우 100±10°C), 용융물이 금형 벽면에서 유동성을 유지하게 되어 층간 접착력을 높이고 전단 응력을 줄여줍니다.
결함 요약 참조표
| 결함 | 주요 근본 원인 | 첫 번째 확인 | 일반적인 해결 방법 |
|---|---|---|---|
| 싱크 자국 | 두꺼운 단면 대 벽 두께 비율 | 갈비뼈 대 벽 비율 > 60%인가요? | 리브 두께를 줄이고, 포장 시간을 늘리십시오. |
| 플래시 | 클램프/금형 마모가 불충분함 | 이음선 상태 | 금형 수리; 클램프 압력 확인 |
| 짧은 이야기 | 채우기가 완료되기 전에 흐름이 멈춥니다 | 쿠션 위치 | 사출 압력/속도를 높이고, 게이트를 확대하십시오. |
| 뒤틀림 | 이방성 수축 (GF 배향) | 게이트 위치 / 유동 대칭성 | 게이트 위치 조정; 냉각 균형 조정 |
| 용접선 | 냉기 전선의 충돌 | 합류 지점의 유동 전방 온도 | 용융/금형 온도를 높이고, 용접선에서 가스를 배출하십시오. |
| 그을린 자국 | 갇힌 공기의 압축 (디젤 효과) | 통풍구의 청결도와 깊이 | 환기구를 청소하거나 추가하고, 분사 속도를 줄이십시오. |
| 제팅 | 게이트에서 분출되는 고속 자유 제트 | 게이트 유형 및 충돌 거리 | 충돌벽 추가; 게이트 확대 |
| 취성 | 재료 열화 (습기/열) | 건조 검증; 체류 시간 | 건조한 원료; 용융 온도 및 체류 시간 단축 |
| 스플레이 | 수분 또는 열분해 가스 | 색상 차이: 흰색(수분) 대 노란색(부식) | 건조한 원료를 사용하거나 용융 온도를 낮추십시오 |
| 박리 | 오염 / 호환되지 않는 폴리머 | 재료 공급 시스템의 오염 | 정화 시스템; 오염된 물질 격리 |
거절 대 수락: 양보 프레임워크
모든 성형 결함이 부품을 사용 불가능하게 만드는 것은 아닙니다. 수락 또는 불량 판정을 내릴 때는 기능적 요구 사항, 외관 기준, 그리고 경제적 현실을 종합적으로 고려해야 합니다. 체계적인 허용 기준 체계는 교대 근무, 공급업체, 생산 로트 전반에 걸쳐 일관성을 보장하는 동시에, 품질 결정 과정에서 가장 흔히 발생하는 문제, 즉 성능이 충분히 양호한 부품을 불량으로 판정하거나 실제 사용 시 고장이 발생할 부품을 수락하는 상황을 방지합니다.
3단계 분류
| 분류 | 기준 | 결정 | 예제 |
|---|---|---|---|
| 중대한 결함 | 해당 부품이 안전하지 않거나 제대로 작동하지 않게 되며, 규제 요건이나 고객 안전 요건을 위반하게 됩니다. | 자동 불량 판정??o 양보가 가능함 | 내하중 부위의 용접 선(강도 40% 감소); PA66의 열화로 인한 취성; 구조 부위의 박리; 재가 되어 재료가 약화된 화상 자국 |
| 중대한 결함 | 기능에 지장을 주거나 사용 수명을 현저히 단축시키며, A급 표면에서 최종 사용자가 육안으로 확인할 수 있음 | 기본적으로 거부; 문서화된 기술 평가 및 고객의 승인이 있는 경우에만 허용됩니다. | 가시 표면의 함몰 깊이가 0.1 mm를 초과하는 경우; 치수 공차를 초과하는 뒤틀림; 사출 불량(부품 미완성); 밀봉면의 플래시 |
| 경미한 결함 | 단순 외관상의 문제일 뿐이며, 장착, 형태 또는 기능에는 영향을 미치지 않음; A급 표면에 해당하지 않거나 합의된 외관 허용 기준치 미만인 경우 | 수락 또는 양보??문서화 및 추세 모니터링 | 보이지 않는 표면의 미세한 변형; 숨겨진 면의 0.05 mm 미만의 미세한 함몰 자국; 비구조 부위의 표면적인 용접 선; 내부 표면의 분사 자국 |
면허 부여 결정 절차
- 결함 유형 및 심각도를 파악하십시오: 위의 빠른 참조표를 활용하여 결함을 분류하고, 근본 원인이 안정적인지(일관된 결함) 아니면 악화되고 있는지(악화 추세)를 판단하십시오.
- 도면 및 사양서를 기준으로 다음 사항을 평가하십시오: 치수 공차, 재료 사양 및 고객별 외관 기준(예: 자동차 분야의 VDA 16, GS 97060 등)을 확인하십시오.
- 기능적 영향 평가: 구조적 결함(용접선, 취성)의 경우, 결함이 있는 시편을 대상으로 관련 기계적 시험을 실시해야 합니다. 용접선 부위의 인장 시험, 영향을 받은 부위의 충격 시험, 또는 간단한 기능적 조립 시험을 통해 결정적인 데이터를 얻을 수 있는 경우가 많습니다.
- 추세 분석: 이것은 개별 로트의 문제인가, 아니면 전사적인 문제인가? SPC 데이터에서 공정 평균이 규격 외 한계 쪽으로 이동하는 것으로 나타난다면, 현재 부품이 규격 경계선에 있더라도 해당 로트를 불량 처리해야 한다. 다음 생산 분은 상황이 더 악화될 것이기 때문이다.
- 양보 사항을 문서화하십시오: 모든 양보는 부품 번호, 로트/배치, 결함 설명, 수량, 처리 방법(현상태 사용, 재작업, 폐기), 승인 권한 및 필요한 경우 고객의 확인 사항을 포함하여 기록되어야 합니다. 근본 원인에 대한 시정 조치가 없는 양보는 잠재적 문제로 남게 됩니다.
- 시정 조치를 이행합니다: 양보는 일시적인 조치일 뿐, 영구적인 해결책이 아닙니다. 모든 양보에는 담당자와 기한이 명시된 시정 조치 계획이 반드시 수반되어야 합니다.
PA66 GF 전용 승인 지침
PA66 GF30 부품의 경우, 추가적인 고려 사항이 적용됩니다. 비구조적 영역(장식용 돌기, 하중을 지지하지 않는 리브)에 있는 용접선은 외관 검사만으로 허용될 수 있습니다. 그러나 패스너, 인서트 또는 하중 경로로부터 10mm 이내의 용접선은 용접선을 가로지르는 인장 시험을 통해 평가되어야 합니다. 승인을 받으려면 전체 인장 강도의 최소 60%를 충족해야 합니다. PA66 GF 부품의 뒤틀림은 성형 후 수분 흡수를 고려해야 합니다. PA66은 평형 상태에서 최대 2.5%의 수분을 흡수하며, 이로 인해 0.3~0.7%의 치수 팽창이 발생하고 성형 시 발생한 응력이 부분적으로 해소될 수 있습니다. 따라서 해당 부품이 주변 사용 환경에서 사용될 경우, 성형 직후 건조 상태와 컨디셔닝 후(최소 23°C / 50% RH에서 48시간) 모두 치수 검사를 수행해야 합니다.
초기 대응을 위한 결함 식별 매트릭스
결함 보고서는 눈에 보이는 증상과 결함이 발견된 상황을 먼저 기술해야 합니다. 동일한 흔적이라도 게이트, 충전 끝부분, 리브, 인서트, 분할선 또는 냉각 핫스팟에서 나타날 경우 그 원인이 다를 수 있습니다. 부품 사진에 결함 위치를 기록한 후, 캐비티, 수지 로트, 기계, 교대조, 사이클 및 공정 변경 사항과 비교 분석해야 합니다. 이를 통해 공급업체는 시험 생산을 결정하기 전에 원자재, 기계, 금형, 공정 및 부품 설계상의 원인을 구분할 수 있습니다.
| 증상 또는 사진 증거 | 조사해야 할 유력한 메커니즘 | 첫 번째 증거 | 관련 진단 지침 |
|---|---|---|---|
| 활 모양, 비틀기, 모서리 들어 올리기 또는 구멍 패턴 움직임 | 차등 수축, 냉각, 압축, 섬유 배향 또는 측정 제약 | 자유 상태 프로파일, 공동 지도, 조건화 기록 및 냉각 온도 | 뒤틀림 방지 가이드 |
| 채움 영역의 끝부분이나 보이지 않는 특징 근처에 나타나는 어두운 자국 | 갇힌 가스, 불충분한 배기, 국부적인 과도한 전단력 또는 체류 시간에 의한 손상 | 단면 촬영, 벤트 맵, 압력 추적, 퍼지 흔적 및 캐비티 비교 | 그을림 자국 확인 가이드 |
| 분할선 또는 차단부 바깥쪽의 재료 | 과도한 캐비티 압력, 금형 결합 불량, 셧오프 마모, 배기 상태 또는 클램프 문제 | 분할선 도면, 캐비티, 압력/이송 기록 및 금형 검사 | 플래시 가이드 |
| 게이트에서 발생하는 줄무늬, 띠 모양 또는 광택 변화 | 분사 불량, 작동 지연, 표면 결빙, 오염 또는 색상 불균일 | 게이트 진입 단면 촬영, 충전 프로파일, 용융 상태 및 입사각 검사 | 유동 흔적 및 분사 가이드 |
| 은색 줄무늬, 색상 줄무늬 또는 층이 있는 표면 | 수분, 가스, 오염, 불량한 분산 또는 호환되지 않는 재료 간 계면 | 건조기 기록, 수분 함량, 로트 추적성, 퍼지 시료 및 단면도 | 색상 줄무늬 안내 |
| 표면층이 갈라지거나 벗겨진다 | 재료 비호환성, 오염, 수분, 콜드 슬러그 또는 접합부 강도 저하 | 단면, 박리 증거, 수지 로트, 건조 및 재료 변경 기록 | 박리 현상 안내서 |
이 매트릭스는 1차 대응 도구일 뿐, 도면, 수지 공급업체 자료 또는 통제된 시험을 대체할 수 없습니다. 외관 허용 한도에는 관찰 거리, 조명, 허용 구역 및 경계 샘플이 명시되어야 합니다. 기능적 한계치에는 기준면 체계, 하중, 결합 조건, 밀봉 요구 사항 및 사용 온도가 명시되어야 합니다. 공급업체는 이러한 조건 중 어떤 것이 적용되는지 알지 못한 채 사진만 보고 부품을 ‘적합’ 또는 ‘불합격’으로 판단해서는 안 됩니다.
매개변수 변경 전 진단 절차
- 증상을 확인하십시오. 샘플 ID, 캐비티, 게이트 및 유동 방향이 포함된 부품 사진을 촬영하십시오. 결함 위치를 표시하고, 해당 결함이 외관상 결함인지, 치수 결함인지, 기능적 결함인지 명시하십시오.
- 무늬를 확인해 보세요. 캐비티, 사출 횟수, 교대 근무 및 수지 로트 전반에 걸쳐 동일한 위치를 비교해 보십시오. 캐비티별 특이 패턴은 금형 문제를 시사하며, 로트별 특이 패턴은 재료 상태를 시사하고, 시간에 따른 패턴은 열, 배기 또는 마모 문제를 시사할 수 있습니다.
- 자재를 확인해 주세요. 제조업체, 등급, 색상, 보강재, 로트, 건조 시작/종료 일시, 수분 함량 측정 결과, 재분쇄 여부 및 밀봉 보관 상태를 기록하십시오.
- 기계와 공정을 확인하십시오. 가공 기계, 나사 규격, 사출량 활용률, 충전 시간, 압력 추이, 이송 방식, 쿠션, 유지 프로파일, 금형 온도 및 사이클을 기록하십시오.
- 짧은 샷이나 제어된 샘플 시퀀스를 사용하십시오. 게이트 진입, 형상 충진, 충진 종료, 다짐 또는 배출과 관련하여 증상이 언제 시작되는지 파악하십시오.
- 금형 접합부를 점검하십시오. 해당 구역의 게이트, 러너, 벤트, 분할선, 차단부, 인서트, 냉각 회로, 이젝터 및 캐비티 표면을 점검하십시오.
- 한 가지 변수를 변경하되 증거는 그대로 유지하십시오. 방향성을 승인하기 전에 초기 설정값, 단일 변경 사항, 샘플 범위, 측정된 응답 및 새로 발생한 결함(있는 경우)을 기록하십시오.
여러 매개변수를 한꺼번에 변경하면 일시적으로 양품이 생산될 수는 있지만, 원인을 파악할 수 있는 능력을 상실하게 될 수 있습니다. 통제된 시험에서는 양산용 소재와 승인 시에 사용된 것과 동일한 금형, 기계, 검사 방법 및 시편 조건을 사용해야 합니다. 시정 조치가 승인되면, 재발 방지를 위해 공정 허용 범위, 도면 주석, 금형 유지보수 지침 또는 자재 관리 지침을 갱신해야 합니다.
공급업체 에스컬레이션용 데이터 패키지
| 정보 | 그것이 왜 중요한가 | 최소한의 유용한 세부 정보 |
|---|---|---|
| 부품 및 도면 | 기능적 표면 및 허용 한계를 정의한다 | CAD/도면 관리, 수정, 기준점, 중요 치수, 외관 관리 구역 및 조립 시 영향 |
| 재료 | 점도, 수분, 수축 및 열화 위험을 해당 증상과 연관 짓는다 | 제조사, 등급, 색상, 보강재, 로트, 건조 기록 및 재분쇄 |
| 신원 정보 예시 | 캐비티, 로트, 기계 및 시간별 패턴을 보여줍니다 | 샷 번호, 캐비티, 기계, 교대조, 날짜, 불량률 및 보관된 시료 |
| 공정 기록 | 프로세스가 안정 창 내에 있는지 여부를 나타냅니다. | 프로파일, 이송, 압력, 유지, 온도, 완충, 냉각, 사이클 및 경보 이력 |
| 곰팡이 흔적 | 프로세스 변경 사항을 도구 또는 유지보수 문제와 구분합니다. | 게이트, 벤트, 분할선, 냉각, 인서트, 이젝터 및 마모 상태 관찰 |
| 검사 방법 | 측정 상태를 결함 움직임으로 오인하는 것을 방지합니다 | 계측기, 기준점, 지지대, 온도, 습도, 조건 조정 및 고정력 |
구매자 입장에서는 이 패키지를 통해 공급업체에 대한 에스컬레이션 절차도 더욱 효율적으로 진행될 수 있습니다. 이를 통해 엔지니어링 팀은 공정 윈도우 시험, 자재 확인, 금형 검사, 게이트 검토, 냉각 검토 또는 DFM 수정 중 무엇을 먼저 진행해야 할지 결정할 수 있는 충분한 정보를 얻게 됩니다. 요청된 답변에는 의심되는 원인과 이를 뒷받침하는 증거, 제안된 시험 내용, 승인 기준, 그리고 금형 교체가 승인될 수 있는 조건이 명시되어야 합니다.
예방 및 승인 체크리스트
- 기능 기준점, 외관 구역 및 조립 한계가 포함된 제어 도면을 사용하십시오.
- 수지 등급, 색상, 보강재, 건조 조건 및 로트 추적 가능성을 승인합니다.
- 충진, 이송, 압축, 냉각 및 가소화 값을 정상 범위와 정지 한계와 함께 정의하십시오.
- 쇼트 샷, 부품 중량, 압력 또는 기타 관련 신호를 사용하여 캐비티 균형을 검증하십시오.
- 해당되는 경우 게이트 씰, 금형 온도, 냉각 균형 및 치수 관련 데이터를 기록하십시오.
- 결함 발생 위험도에 맞춰 환기구, 분할선, 차단 장치, 이젝터 및 냉각 회로를 정기적으로 점검하십시오.
- 구멍별 샘플을 사용하고, 단일 구멍 문제를 평균화하여 제거하지 마십시오.
- 도면, 경계 샘플 및 기능 테스트를 기준으로 공정 또는 금형 수정 사항을 승인한다.
- 수정된 시료, 공정 기록, 검사 보고서 및 변경 내역을 보관하십시오.
안정적인 공정 범위로는 도면 사양을 충족할 수 없거나, 게이트 또는 벽 두께 결정에 따라 결함이 발생하거나, 냉각 불균형이 지속되거나, 재료 수정이 요구되는 성능을 저해할 경우 DFM 부서로 상신해야 합니다. 목적은 무제한적인 공정 조정을 통해 모든 시각적 편차를 제거하는 것이 아닙니다. 문서화된 위험 경로를 바탕으로 고객의 기능적 및 외관 요구 사항을 충족하는 재현 가능한 부품 상태를 확립하는 것입니다.
결함이 발생했을 때 가장 먼저 무엇을 확인해야 할까요?
설정을 변경하기 전에 육안으로 확인되는 증상, 샘플의 신원, 캐비티, 수지 로트, 기계, 공정 기록 및 검사 상태를 확인하십시오. 그런 다음 소량 사출 또는 제어된 비교를 통해 충전, 압축, 냉각 또는 이젝션 순서 중 어디에서 증상이 시작되는지 파악하십시오.
자주 묻는 질문
공정을 개선했음에도 불구하고 사출 성형 결함이 왜 계속 재발하는 것일까요?
반복적으로 발생하는 결함은 거의 항상 근본 원인이 아닌 결과만 다루고 있다는 징후입니다. 사출 성형에서는 소재, 금형, 기계, 공정 파라미터, 작업자의 작업 방식이라는 다섯 가지 요소가 상호 작용합니다. 단 하나의 요소만 변경하는 결함 “해결책”(예: 싱크 마크를 숨기기 위해 압축 압력을 높이는 것)은 소재 로트 변경, 주변 습도, 금형 마모, 또는 다른 작업자가 투입되는 등 다른 요소가 변동할 때 무용지물이 됩니다. 체계적인 접근 방식은 이 다섯 가지 요소 모두에 대해 이시카와(피쉬본) 분석을 적용하고, 시정 조치가 증상이 아닌 근본 원인을 해결하는지 확인합니다.
또한, 견고한 공정 범위를 확립하기 위한 게이트 씰 연구나 실험 계획법(DOE) 없이 많은 “수정 조치”가 적용되고 있습니다. 특정 설정점에서는 정상적으로 작동하지만 금형 온도가 5°C만 변동해도 실패하는 공정은 견고하지 않습니다. DOE 방법론(전인자 설계 또는 타구치법)을 사용하여, 정상적인 변동 범위 전체에 걸쳐 불량률이 허용 품질 한도 이하인 공정 범위를 파악하십시오.
마지막으로, 예방 정비 일정이 결함 재발 패턴과 일치하는지 확인하십시오. 환기구가 12시간마다 막히는데도 청소는 매주 실시하도록 예정되어 있다면, 다른 시정 조치를 취하더라도 그을음 자국은 계속해서 “재발”할 것입니다. 예방 정비 주기를 실제 성능 저하 속도에 맞춰 조정하십시오.
사출 성형된 나일론 부품에는 어떤 AQL 수준을 적용해야 할까요?
허용 품질 한계(AQL) 수준은 용도의 중요도와 고객 요구 사항에 따라 달라지지만, 다음의 기준은 대부분의 나일론 사출 성형에 적용됩니다:
| 신청 | 중대한 결함 | 주요 결함 | 경미한 결함 |
|---|---|---|---|
| 자동차 안전 (에어백, 브레이크) | 0 (c = 0) | AQL 0.25 | AQL 0.65 |
| 자동차용 비안전 부품(브래킷, 커버) | 0 (c = 0) | AQL 0.65 | AQL 1.0 |
| 산업용/전기용 인클로저 | 0 (c = 0) | AQL 1.0 | AQL 1.5 |
| 소비재 / 범용 | 0 (c = 0) | AQL 1.5 | AQL 2.5 |
중대한 결함은 적용 분야에 관계없이 항상 c = 0(표본 내 결함 제로)의 합격 기준을 적용합니다. 자동차 분야의 경우, 대부분의 적용 분야에서는 ISO 2859-1 / ANSI ASQ Z1.4의 일반 검사 수준 II를, 소량 생산의 경우 수준 S-3 또는 S-4를 사용합니다. 항상 고객 품질 협약에 따라 AQL 수준을 확인하십시오. 고객 요구사항은 일반적인 지침보다 우선합니다.
로트 승인보다는 공정 모니터링을 위해, AQL 표본 추출을 SPC 관리도(X-bar/R 또는 p-차트)와 함께 사용하여, 불량 로트가 발생하기 전에 공정 편차를 감지하십시오.
유리섬유 강화 나일론은 왜 결함 없이 성형하기가 더 어려운지, 그리고 어떤 조정을 해야 할까요?
유리섬유 강화 나일론은 다음 세 가지 배합상의 난제를 안고 있어, 충전재가 포함되지 않은 등급에 비해 결함 없는 성형이 훨씬 더 까다롭습니다:
1. 이방성 수축: 섬유 배향 방향과 평행한 방향과 수직인 방향 간의 수축 비율이 2:1에서 3:1에 달하기 때문에, 뒤틀림 현상을 예측하고 제어하는 것이 근본적으로 더 어려워집니다. 해결책: 강판을 절단하기 전에 금형 충진 시뮬레이션을 수행하십시오. 대칭적인 유동 패턴을 형성하기 위해 중앙 게이트 또는 다중 게이트를 사용하십시오. 뒤틀림이 주요 결함인 경우, 광물/GF 하이브리드 충전재를 고려해 보십시오.
2. 더 높은 열전도율: GF-filled nylon cools 20??0% faster than unfilled nylon because glass fibers conduct heat efficiently. This narrows the processing window??he flow front freezes earlier, increasing the risk of short shots and reducing the time available for packing. Solution: Raise mold temperature to 100??20 C (vs. 80??00 C for unfilled). Increase injection speed to fill before the flow front solidifies. Verify gate size is adequate for the faster-cooling material.
3. 공구 마모 증가 및 통풍구 막힘: 유리 섬유는 연마성이 강합니다. 이로 인해 분할선이 침식되어(플래시가 발생) 이젝터 핀의 간극이 마모되고, 섬유 파편으로 인해 배기구가 빠르게 막힙니다. 해결책: 캐비티와 코어에는 경화 공구강(H13 이상, HRC 50+)을 사용하십시오. 마모가 심한 표면에는 질화 처리나 PVD 코팅을 적용하십시오. 생산 8~2시간마다 배기구를 청소하십시오. 배기구 막힘을 감지하기 위해 성형품 중량 모니터링 시스템을 구축하십시오(성형품 중량 감소는 눈에 띄는 성형 불량(short shot)이 발생하기 전에 종종 나타납니다).
GF 나일론과 비충진 나일론의 공정 조정:
- Melt temperature: 10??0 C higher (285??00 C vs. 270??90 C)
- Mold temperature: 20??0 C higher (100??20 C vs. 80??0 C)
- 사출 속도: 냉각 속도가 빨라지는 것을 보정하기 위해 더 높게 설정
- 나사: 섬유 길이를 보존하기 위한 저압축비(1.8??.2:1)
- 배압: 섬유 파손을 최소화하기 위해 낮게(0.3~0.7 MPa) 설정
- 노즐: 섬유 축적을 방지하기 위한 자유 유동형(역테이퍼 또는 풀테이퍼)
PA66 사출 성형 부품에서 취성이 발생하는 가장 흔한 원인은 무엇인가요?
PA66 사출 성형 부품에서 취성이 발생하는 가장 흔한 원인은?? 압도적인 차이로?? 불충분한 건조로 인한 가수분해성 분해. PA66은 흡습성이 있어, 주변 공기에 노출된 지 24시간 이내에 최대 2.5%의 수분을 흡수합니다. 수분을 머금은 펠릿이 270??00 C의 온도에서 배럴로 유입되면, 물은 가수분해를 통해 고분자 골격 내의 아미드 결합을 공격하여 고분자 사슬을 절단하고 분자량을 감소시킵니다.
이러한 분해 과정은 예측 가능한 연쇄 반응을 따릅니다:
- 가공 온도에서 수분 함량이 0.15~0.20%를 초과하면 가수분해가 시작됩니다.
- 사슬 절단은 해당 온도에서 5??0분 이내에 분자량을 10??0% 감소시킨다.
- 파단 신율은 3??%(조절 처리된 PA66 GF30)에서 1% 미만으로 떨어집니다.
- 노치 이조드 충격 강도가 규격치의 30??0%로 떨어졌다.
- 일반적으로 하중을 받으면 소성 변형을 일으킬 법한 부품들이 오히려 취성 파단을 일으킨다.
그 다음으로 흔한 원인은, 특히 핫러너 시스템에서 과도한 체류 시간으로 인한 열산화 열화 현상입니다. PA66을 280°C 이상에서 10분 이상 유지하면 산화가 시작되어 노란색에서 갈색으로 변색되고 취성이 발생합니다. 이는 종종 간헐적인 결함—동일한 생산 공정 내에서 무작위로 취성이 나타나는 제품—으로 나타납니다. 이는 열화된 재료가 사각지대에 축적되었다가 주기적으로 용융 흐름으로 유입되기 때문입니다.
PA66 취성 발생 방지 점검 목록:
- 수분 함량을 0.15% 미만으로 건조하십시오(80°C에서 4시간, 흡습제 건조기 사용, 이슬점 -40°C).
- 수분 분석기를 사용하여 확인하십시오. 건조기 화면에 표시된 수치는 신뢰하지 마십시오.
- 체류 시간을 제한하기 위해 샷 크기를 총열 용량의 30??0% 수준으로 유지하십시오.
- 바늘형 고온계를 사용하여 실제 용융 온도를 확인하고, PA66의 경우 300°C 미만으로 유지하십시오.
- 5분을 초과하는 가동 중단 시 배럴 내의 잔여물을 배출하고 배럴 온도를 낮추십시오.
- 예방 정비(PM) 시 핫러너 매니폴드에 사각지대나 정체 구역이 있는지 점검하십시오.
- 열화 추세를 파악하기 위해 정기적으로 MFI 비교(성형품 대 신품 펠릿)를 실시하십시오.