엔지니어링 및 생산 팀을 위해
나일론 사출 성형 공정 검토
나일론 사출 성형 이를 위해서는 수지 수분, 용융 온도 및 금형 온도, 충전 및 압축 조건, 냉각, 그리고 측정 상태를 종합적으로 제어해야 합니다. 작업 범위는 해당 PA6, PA66, PA12 또는 보강 등급과 실제 부품 형상에 대해 검증되어야 합니다.
- 배치별로 유입 수분량 및 건조 조건을 기록하십시오
- 용융, 성형, 충전 및 포장 조건을 하나의 검증된 작업 창으로 설정합니다.
- 합의된 보관 상태에서 뒤틀림 및 치수를 점검하십시오.
나일론 사출 성형 개요
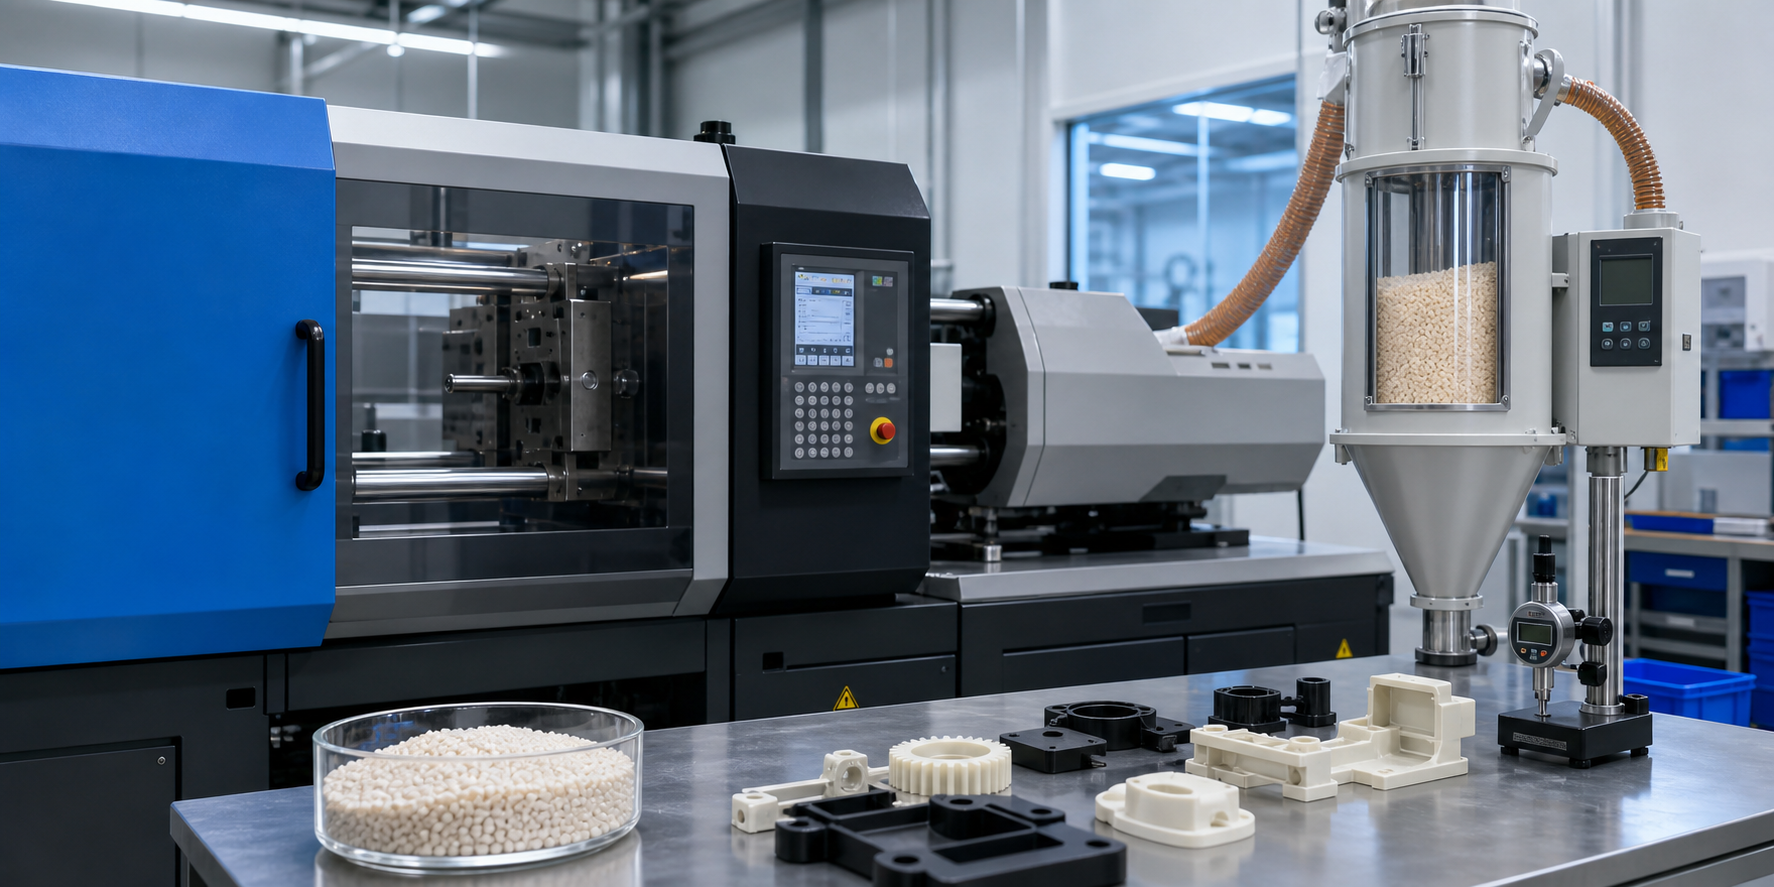
| 결정적 순간 | 처리 요점 | 승인 확인 |
|---|---|---|
| 건조 | 품질에 있어 매우 중요함 | 성형 전에는 수분 조절이 필수입니다. |
| 공구 가열 | 안정성이 중요합니다 | 금형 및 실린더 조건을 일관되게 유지하십시오 |
| 뒤틀림 | 일반적인 위험 | 게이트, 벽, 냉각 방식의 선택이 중요합니다 |
| 최적의 용도 | 기능성 성형 나일론 부품 | 양산 전 공정 창 잠금 |
나일론 사출 성형에 등급별 제어가 필요한 이유
나일론 등급은 습기에 민감하고 반결정성이기 때문에, 소재 준비, 유동성, 수축 및 컨디셔닝에 따라 외관과 측정된 치수가 모두 달라질 수 있습니다. 또한 보강재, 색상 조합 및 부품 형상에 따라 사용 가능한 공정 범위가 다시 달라질 수 있습니다.
주요 제어 기능은 다음과 같습니다:
- 습도 상태: 해당 등급에 대한 수지 공급업체의 허용 한도를 준수하고, 건조 과정을 기록하며, 이송 시 자재를 보호하십시오.
- 충전 및 온도 표시창: 용융, 성형, 속도 및 압력을 종합적으로 확인하십시오. 한 가지 값을 변경하면 용접선, 플래시, 탄 자국 또는 성형 특성에 변화가 생길 수 있습니다.
- 수축 및 뒤틀림: 치수를 승인하기 전에 게이트 방향, 섬유 배향, 벽면 이음매, 냉각 상태 및 합의된 조건 상태를 검토하십시오.
안정성 시험을 통해 원자재 로트 및 조제 기록을 기계 설정, 금형 구성 및 측정된 부품 결과와 연계합니다. 일반적인 온도표만으로는 생산 공정을 승인할 수 없습니다.
핵심 처리 매개변수
아래의 범위는 공정 계획을 위한 예비 심사 기준값입니다. 정확한 수지 등급, 보강재, 색상 및 기계에 대해서는 현재 공급업체의 데이터를 확인한 후, 성형품에서 해당 범위가 적합한지 검증하십시오. 일반적인 범위를 최종 생산 사양으로 사용해서는 안 됩니다.
| 매개변수 | PA6 | PA66 | PA12 | PA6-GF30 | PA66-GF30 |
|---|---|---|---|---|---|
| 용융 온도 (°C) | 230-260 | 270-290 | 240-270 | 240-270 | 280-300 |
| 금형 온도 (°C) | 60-80 | 80-100 | 40-60 | 80-100 | 80-110 |
| 노즐 온도 (°C) | 230-260 | 270-290 | 240-270 | 245-275 | 285-300 |
| 전방 구역 (°C) | 230-250 | 265-280 | 235-255 | 235-255 | 270-285 |
| 중간 구역 (°C) | 235-255 | 270-285 | 240-260 | 240-260 | 275-290 |
| 후면 구역 (°C) | 230-250 | 265-280 | 235-255 | 235-255 | 270-285 |
| 건조 온도 (°C) | 80-85 | 80-85 | 80-85 | 80-85 | 80-85 |
| 건조 시간 (시간) | 4-6 | 4-6 | 4-6 | 4-6 | 4-6 |
사출 및 압력 매개변수
온도 외에도, 나일론 금형을 적절하게 성형하기 위해서는 사출 압력과 속도가 매우 중요합니다. 나일론은 점도가 높기 때문에 폴리프로필렌보다 더 높은 압력이 필요하지만, 압력이 지나치게 높으면 플래시가 발생하고 금형이 마모됩니다.
| 매개변수 | PA6 | PA66 | PA6-GF30 | 참고 |
|---|---|---|---|---|
| 주입 속도 | 중상 | 중상 | Medium | 공기 혼입을 최소화하는 신속 충전 |
| 주입 압력 (MPa) | 80-120 | 100-140 | 100-150 | 벽이 얇을수록 더 높음 |
| 유지 압력 (MPa) | 40-60 | 50-80 | 50-70 | 60-80%의 사출 압력 |
| 배압 (MPa) | 0.3-0.5 | 0.3-0.5 | 0.5-0.8 | 나일론의 전단 열화를 방지하기 위한 최저값 |
| 냉각 시간 (s/mm) | 0.8-1.0 | 0.8-1.0 | 1.0-1.2 | 두꺼운 부분은 더 많은 시간이 필요합니다 |
| 스크류 속도 (rpm) | 50-80 | 50-80 | 30-50 | 보강 등급의 경우 더 낮음 |
흔히 발생하는 결함 및 해결 방법
나일론 결함의 근본 원인을 파악하면, 막연한 추측에 의존하는 대신 목표에 맞춘 해결책을 마련할 수 있습니다:
- 스플레이 (은빛 줄무늬): 수분이나 휘발성 오염 물질로 인해 발생합니다. 해결 방법: 재료를 완전히 건조시키고, 나일론 전용 퍼지 화합물로 퍼지 처리를 한 뒤, 배기 구역을 점검하십시오.
- 용접선: 두 유동 전선이 만나는 지점에서 발생합니다. 해결책: 용융 온도를 높이고, 사출 속도를 높이며, 용접선 위치에 가스 배출구를 추가합니다.
- 단거리 샷: 유동 길이가 부족하거나 압력이 낮아서 발생합니다. 해결 방법: 사출 속도와 압력을 높이고, 용융 온도를 높이며, 게이트 위치를 재설계하십시오.
- 뒤틀림: 원인은 수축 불균형입니다. 해결책: 금형 온도를 높이고, 벽 두께를 균일하게 조정하며, 강성을 높이기 위해 리브를 추가하고, 대칭 게이트 방식을 사용합니다.
- 기포 형성: 수분, 공기 포집 또는 재료 열화를 나타냅니다. 해결 방법: 건조 상태를 확인하고, 배압을 낮추며, 배기 불량 여부를 점검하십시오.
사이클 타임 최적화
나일론의 사이클 시간은 주로 냉각 조건에 의해 결정됩니다. 나일론은 고온(60~110°C, PP의 경우 20~40°C)에서 성형되기 때문에 훨씬 더 많은 냉각 시간이 필요합니다. 냉각 과정을 최적화하는 것이 나일론 부품의 사이클 시간을 단축하는 가장 효과적인 방법입니다.
- 금형 냉각 설계: 분할면으로부터 캐비티 깊이의 1.5배 거리에 배치된 배플 및 버블러 냉각 채널
- 냉각수 온도: 크기가 크거나 두꺼운 나일론 부품의 경우 냉각수(8~15°C)를 사용하여 사이클 시간을 15~30% 단축하십시오.
- 분사 온도: 뒤틀림을 최소화하기 위해 부품은 이젝션 시 60~80°C에 도달해야 합니다.
- 핫 러너 최적화: 나일론의 경우, 러너 내 소재의 열화를 방지하기 위해 정밀한 핫러너 온도 제어(±2°C 이내)가 필요합니다.
재료 교체 및 퍼징
나일론에서 다른 소재로(또는 그 반대로) 전환할 때, 적절한 퍼징을 실시해야 오염과 장비 손상을 방지할 수 있습니다. 나일론은 점착성이 강하기 때문에 배럴 내에 상당한 양의 잔여물을 남깁니다.
- 나일론에서 불순물 제거: 나일론 용융 온도보다 20°C 높은 가공 온도에서 PA 전용 퍼지 컴파운드 또는 폴리프로필렌을 퍼지제로 사용하십시오.
- 나일론으로 정제: 배럴에 남아 있는 이전 재료가 완전히 제거되었는지 확인하고, 나일론과 호환되는 중간 재료를 사용하여 배럴을 세척하십시오.
- 색상 변경: 색소 농축액을 첨가하기 전에 천연 원료를 사용하여 배럴을 두 번 완전히 세척하십시오.
프로젝트별 검토를 원하시면, 수지 등급, 부품 도면, 결함 사진 및 현재의 건조 및 공정 기록을 제공해 주십시오. Nylon Plastic은 견적 제출 전에 소재, DFM 및 시제품 제작 요건을 검토해 드릴 수 있습니다.
공정 승인 전 수분 및 수축 검사
나일론 성형 부품을 승인하기 위해서는 기계 설정이 안정적이라는 것만으로는 충분하지 않습니다. 시운전 기록에는 유입 수분, 유동 방향, 수축률 및 컨디셔닝 상태를 도면 치수와 연계하여 기록해야 합니다. 그렇지 않으면, 매개변수 변경으로 인해 스플레이, 뒤틀림 또는 치수 편차의 실제 원인이 가려질 수 있습니다.
| 확인 | PA6 | PA66 | 강화 나일론 | 승인 증빙 자료 |
|---|---|---|---|---|
| 성형 전 목표 수분 함량 | 수지 공급업체에 확인하십시오. 통합된 공정 기준에는 최대 0.20%가 사용되었습니다. | 수지 공급업체에 확인하십시오. 통합된 공정 기준에는 최대 0.15%가 사용되었습니다. | 정확한 GF/CF 등급을 확인하십시오. 통합된 기준에서는 최대 0.12%를 사용했습니다. | 수분 측정값, 건조기 설정값, 건조 시간 및 밀폐 이송 기록 |
| 방향성 수축 | 유동 방향과 횡유동 방향의 치수를 각각 검토하십시오. | 유동 방향과 횡유동 방향의 치수를 각각 검토하십시오. | 섬유 배향에 따라 방향성 특성이 증가할 것으로 예상된다 | 보고서에 유동 방향이 표시된, 각 동굴별 측정 결과 |
| 컨디셔닝 상태 | 성형 상태 측정값과 후처리 상태 측정값 기록 | 성형 상태 측정값과 후처리 상태 측정값 기록 | 모든 시험에서 동일한 조건화 정의를 사용하십시오 | 측정 시간, 온도, 습도 및 합격 기준 |
| 시정 조치 | 여러 변수를 한꺼번에 조정하는 대신, 재료 준비, 충전/압축, 냉각 및 금형 교체를 각각 별도로 수행합니다. | 단계별로 변경 사항 1개와 관찰된 결과 1개를 나타내는 통제된 시험 기록지 | ||
이러한 수치는 참고용 기준일 뿐, 보편적인 사양은 아닙니다. 수지 공급업체의 데이터, 보강 수준, 색상 패키지, 재생 소재 함량, 벽 두께 및 금형 설계에 따라 허용 가능한 수분 및 수축 범위가 달라질 수 있습니다. 프로젝트 팀은 성형 업체가 시료 승인 기록에 시험을 거친 등급과 컨디셔닝 방법을 명시하도록 요구해야 합니다.
이 프로젝트에 맞춰 어떤 나일론 플라스틱을 맞춤 제작할 수 있는지
나일론 플라스틱은 소재 개질과 제품 설계, 금형 설계 및 제작, 사출 성형, CNC 가공, 3D 프린팅을 결합한 기술입니다. 적합한 적용 범위는 일반적인 소재 명칭만으로는 단정할 수 없으며, 도면과 사용 조건을 바탕으로 선정됩니다.
| 사용자 지정 영역 | 검토할 옵션 | 필요한 정보 |
|---|---|---|
| 재료 준비 | 등급 검토, 건조 및 밀봉된 자재 취급 계획 | 수지 등급, 공급업체 정보 및 입고 시 수분 함량 |
| 툴 및 DFM | 게이트, 벤트, 냉각, 드래프트, 이젝션 및 수축 검토 | CAD, 도면, 외관 허용오차 영역 및 중요 치수 |
| 공정 개발 | 용융, 성형, 충전, 포장 및 사이클-윈도우 검증 | 불량 이력, 장비 제약 조건 및 표본 수량 |
| 제작 지원 | 성형, 검사, 문서화 및 포장 계획 | 연간 게재 분량, 투고 심사 기준 및 원고 제출 요건 |
견적 요청(RFQ) 체크리스트
- 정확한 나일론 등급, 보강재 및 색상
- 중요 사양 및 외관 사양이 적용된 CAD 및 도면 작업
- 작동 온도, 습도, 부하 및 화학 물질 노출
- 기존 결함, 샘플 부품 또는 가능한 경우 현재 공정 데이터
- 샘플 수량, 연간 물량 및 필요한 검사 서류
DFM 지원, NDA 체결, 재료 또는 조성 관련 문서 및 검사 요건 등은 견적 협의 과정에서 논의할 수 있습니다. 제공 가능 여부는 프로젝트 범위와 합의된 품질 계획에 따라 달라집니다.
검토 단계에서 양산 단계까지
- 정의: 도면, 애플리케이션, 환경 및 볼륨을 공유합니다.
- 리뷰: 재료, 공정, DFM 및 검증 관련 위험 요소를 비교한다.
- 검증: 필요에 따라 시제품, 3D 프린팅, CNC 가공 또는 시제품 금형을 활용하십시오.
- 제작: 합의된 점검이 완료된 후에야 금형이나 생산을 진행해야 합니다.
자주 묻는 질문
사출 성형에 사용할 수 있는 나일론 등급은 어떤 것들이 있나요?
Nylon Plastic은 엔지니어링 플라스틱 소재 선정 및 사출 성형 전반에 걸쳐 서비스를 제공합니다. 이 검토를 통해 정확한 등급이 확정되지 않은 경우 PA6, PA66, PA12 및 보강재 함유 소재를 비교할 수 있습니다.
특정 부품에 맞춰 건조 및 성형 공정을 개발할 수 있습니까?
네, 하지만 정확한 수지 종류, 벽 두께, 게이트, 기계 사양 및 품질 목표를 바탕으로 해야 합니다. 일반적인 온도 범위는 단지 출발점일 뿐, 검증된 생산 범위는 아닙니다.
나일론 성형 DFM 검토에는 어떤 내용이 포함되나요?
검토 대상에는 재료 거동, 벽면 이음부, 리브 및 보스, 이각, 게이트 및 용접선 위험, 냉각, 이젝션, 수축, 뒤틀림 및 검사 조건 등이 포함될 수 있습니다.
나일론 플라스틱은 양산 성형 전에 시제품 제작에 사용할 수 있나요?
이 사이트에서는 제품 설계, 3D 프린팅, CNC 가공, 금형 제작 및 사출 성형 서비스를 소개합니다. 적절한 진행 순서는 팀이 형상 검증, 기능성 시제품 또는 양산 수준의 성형 부품을 필요로 하는지에 따라 달라집니다.
관련 읽기
기술적 출처 및 검증
공급업체 데이터를 활용하여 정확한 등급과 시험 조건을 확인하십시오. 최종 승인은 생산 공정, 부품 형상 및 사용 환경을 반영해야 합니다.
- BASF 울트라미드 나일론 기술 및 가공 관련 자료 다운로드
- 검증된 PA6 및 PA66 등급 데이터시트 라이브러리
- PA6의 물성 및 등급 선택 가이드
- PA66의 물성 및 등급 선택 가이드
나일론 사출 성형 검토 요청하기
부품 도면 또는 CAD 파일, 확인된 경우 정확한 수지 등급, 중요 치수, 사용 조건, 현재 결함 사항, 샘플 수량, 연간 생산량 및 필요한 검사 기록을 보내주십시오. 견적 제출 전, 검토 과정에서는 소재 선정, DFM, 금형 및 시제품 제작 계획을 다룰 수 있습니다.
유용한 나일론 사출 성형 검토는 수지 등급, 건조기 제어, 게이트 및 냉각 설계, 치수 상태, 생산 요구 사항을 종합적으로 고려합니다. 다음 사항을 검토하십시오. 나일론 사출 성형 서비스 또는 아래의 프로젝트 파일을 업로드하세요.