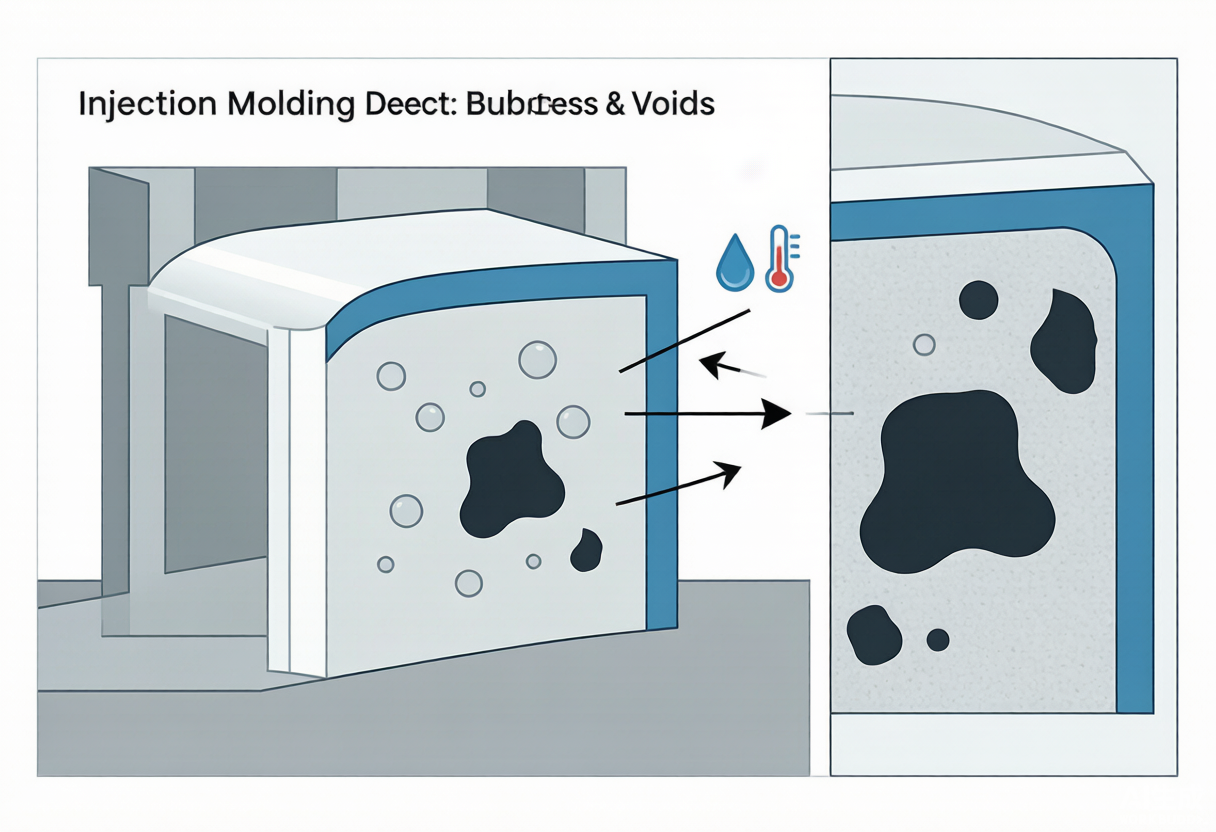
사출 성형 시 발생하는 기포는 대개 갇힌 공기, 수지 내의 수분, 과열된 플라스틱에서 발생하는 가스, 불충분한 배기, 불충분한 압축, 또는 내부 수축이 발생하는 두꺼운 벽면 부위 등이 원인이 됩니다. 적절한 해결 방법은 기포가 표면 근처에 있는지, 두꺼운 부위 내부에 있는지, 게이트 주변에 있는지, 아니면 성형품 전체에 퍼져 있는지에 따라 달라집니다.
구매자 입장에서 기포는 단순한 외관상의 결함이 아닙니다. 기포는 강도를 저하시키고, 누출 위험을 초래하며, 보스와 클립을 약화시킬 뿐만 아니라, 소재나 성형 공정이 안정적이지 않음을 나타내는 신호이기도 합니다. 공급업체는 금형을 변경하기 전에 수지 건조 문제를 금형 배기, 게이트, 패킹 및 부품 설계 문제와 명확히 구분해야 합니다.
사출 성형 시 기포가 발생하는 일반적인 원인
| 원인 / 재료 | 일반적인 표지 또는 용도 | 구매자 또는 엔지니어링 조치 |
|---|---|---|
| 수지 내 수분 | 갈라짐, 기포, 취성 부위 또는 은색 자국 | 재료 데이터 시트에 따라 수지를 건조하고 수분 관리 상태를 확인하십시오. |
| 갇힌 공기 | 늑골 부근, 돌기, 충전부 끝 또는 용접 부근의 기포 | 배기, 게이트 위치, 유동 경로 또는 사출 속도 프로파일을 개선하십시오 |
| 과열 | 가스 자국, 그을림, 검은 점 또는 불규칙한 빈 공간 | 용융 온도를 낮추고, 체류 시간을 줄이며, 스크류 속도를 확인하십시오. |
| 포장 불량 | 두꺼운 단면의 내부 공극 | 성형 압력/시간을 늘리고 게이트 동결 상태를 점검하십시오. |
| 부품 설계 | 두꺼운 벽에 반복적으로 나타나는 빈 공간이나 고립된 돌출부 | 두꺼운 부위를 얇게 다듬고, 돌출부를 파내고, 벽면 이음매를 개선하십시오 |
기포 위치 진단 방법
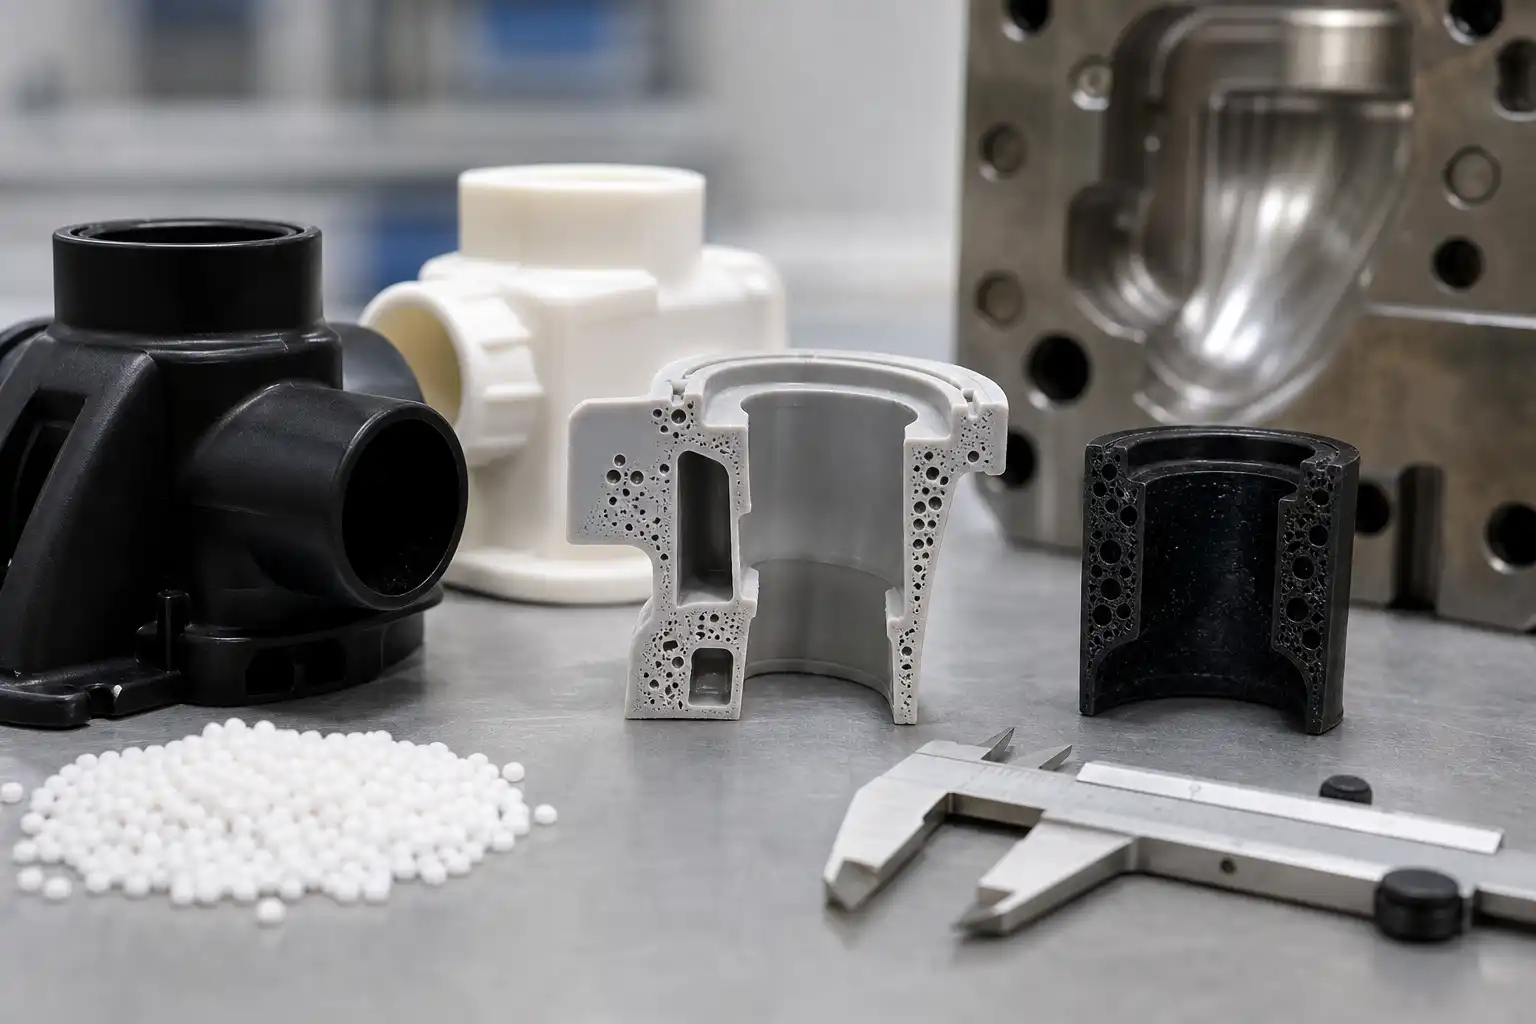
- 두꺼운 단면 내부의 기포는 대개 외부에서 갇힌 공기가 아니라 수축 공극을 나타내는 경우가 많습니다.
- 유동 끝부분 근처에 기포가 생기는 것은 대개 배기 또는 주입 속도 문제를 나타냅니다.
- 은색 줄무늬가 있는 기포는 대개 수분이나 재료의 열화를 시사합니다.
- 보스와 리브 주변의 기포는 공정 조정뿐만 아니라 DFM 변경이 필요할 수 있습니다.
- 물질적 변화가 발생한 후에야 나타나는 기포가 발견될 경우, 수지 건조 및 등급 재검토를 실시해야 합니다.
재료 및 건조 점검
| 소재 / 케이스 | 주요 우려 사항 | 선정 참고 사항 |
|---|---|---|
| 나일론 PA6 / PA66 | 높은 습기 민감도 | 충진재가 포함된 부품이나 유리 섬유가 보강된 부품을 성형하기 전에는 건조 과정이 매우 중요합니다. |
| PC | 습기 및 열에 대한 민감성 | 건조가 제대로 되지 않으면 부품이 벌어지거나 기포가 생기거나 부서지기 쉬워질 수 있습니다. |
| ABS | 건조 필요도가 보통인 경우 | 습도, 과열 및 체류 시간 확인 |
| POM | 열분해 위험 | 과열을 방지하고 안전한 처리 범위를 확인하십시오. |
| PP / PE | 수분 관련 우려 감소 | 환기, 단열 및 벽 구조 설계에 더 중점을 두어야 합니다. |
버블 문제 해결에 대한 구매자 견적 요청(RFQ) 세부 정보
유용한 검토를 위해 3D 모델 또는 2D 도면, 수지 등급 또는 목표 소재, 결함이 이미 발생한 경우 부품 사진, 가능한 경우 기계 및 금형 정보, 예상 연간 생산량, 외관 요구 사항, 중요 치수, 적용 환경 및 관련 검사 기준을 보내 주시기 바랍니다. Nylon Plastic은 금형 제작이나 생산 공정이 변경되기 전에 설계, 소재 및 성형 공정을 검토해 드릴 수 있습니다.
기포 문제 해결: 표면, 내부 또는 공정 원인
- 표면 기포 또는 물집: 갇힌 가스, 수분, 휘발성 오염 물질, 배기 상태 및 국부적 과열 여부를 확인하십시오.
- 두꺼운 단면의 내부 공극: 체적 수축, 충전 상태, 게이트 동결, 냉각 및 단면 질량을 확인하십시오.
- 게이트나 인서트 주변의 기포: 전단 현상, 공기 포집, 인서트 온도, 배기, 유동 지연 여부를 확인하십시오.
- 몫에 따른 기포: 금형을 교체하기 전에 해당 로트를 격리하고, 등급, 수분 함량, 보관 상태, 재분쇄 여부, 색상 및 체류 시간을 확인하십시오.
부품을 절개하여 결함 위치를 유동 경로와 비교하고, 제어된 쇼트샷 시퀀스를 검토하는 것이 여러 설정을 한꺼번에 변경하는 것보다 더 유용한 단서를 제공하는 경우가 많습니다.
나일론 플라스틱이 이 프로젝트를 어떻게 뒷받침하는가
나일론 플라스틱은 2005년부터 소재 선정 및 완제품 플라스틱 부품 제조를 지원해 왔습니다. 사출 성형 시 기포 발생 원인을 진단하기 위해, 견적 승인 전에 도면, 소재, 금형 또는 가공 공정, 검사 상태, 생산 계획을 종합적으로 검토하는 것이 유용합니다.
- 흡습성 수지가 포함된 경우, 나일론 펠릿의 규격, 밀봉 보관, 건조기 성능, 수분 함량 시험 및 로트 경계를 검토하십시오.
- 시정 조치를 승인하기 전에 자재 취급을 금형 배기, 충진, 냉각 및 두꺼운 단면 설계와 별도로 구분하십시오.
- 동일한 검토 과정에서 시제품 또는 성형 샘플, 치수 검사, 단면도 및 생산 승인 기준을 종합적으로 검토하십시오.
관련 읽기
자주 묻는 질문
사출 성형 시 기포가 발생하는 원인은 무엇인가요?
기포는 갇힌 공기, 수지의 수분, 휘발성 물질, 과열, 불충분한 배기, 불충분한 충진, 또는 두꺼운 부위의 내부 수축으로 인해 발생할 수 있습니다.
사출 성형 시 발생하는 기포는 항상 재료 문제일까요?
아닙니다. 해당 위치와 형태는 금형 배기, 게이트 전단, 패킹, 냉각, 인서트 온도 또는 단면 설계와 관련이 있을 수 있습니다. 재료 및 공정 관련 증거를 종합적으로 확인하십시오.
나일론의 수분이 어떻게 기포를 생성할 수 있나요?
젖은 나일론은 용융 과정에서 수증기를 방출할 수 있으며, 가수분해를 통해 분자량이 감소할 수도 있습니다. 검증된 방법을 통해 정확한 등급, 건조기 이슬점, 체류 시간 및 펠릿 수분 함량을 확인하십시오.
구매자는 버블 문제 해결을 위해 무엇을 보내야 하나요?
CAD 파일 및 도면, 재료 등급 및 로트 번호, 수분 함량 및 건조 기록, 기포 발생 위치, 단면도 또는 사진, 게이트 및 벤트 세부 사항, 공정 설정, 그리고 검수 요건을 보내주십시오.
사출 성형 기포 검토 요청
통제된 근본 원인 분석을 위해 자재 기록, 불량 증거, 부품 파일 및 공정 정보를 제출해 주십시오.