For engineering and production teams
Nylon Injection Molding Process Review
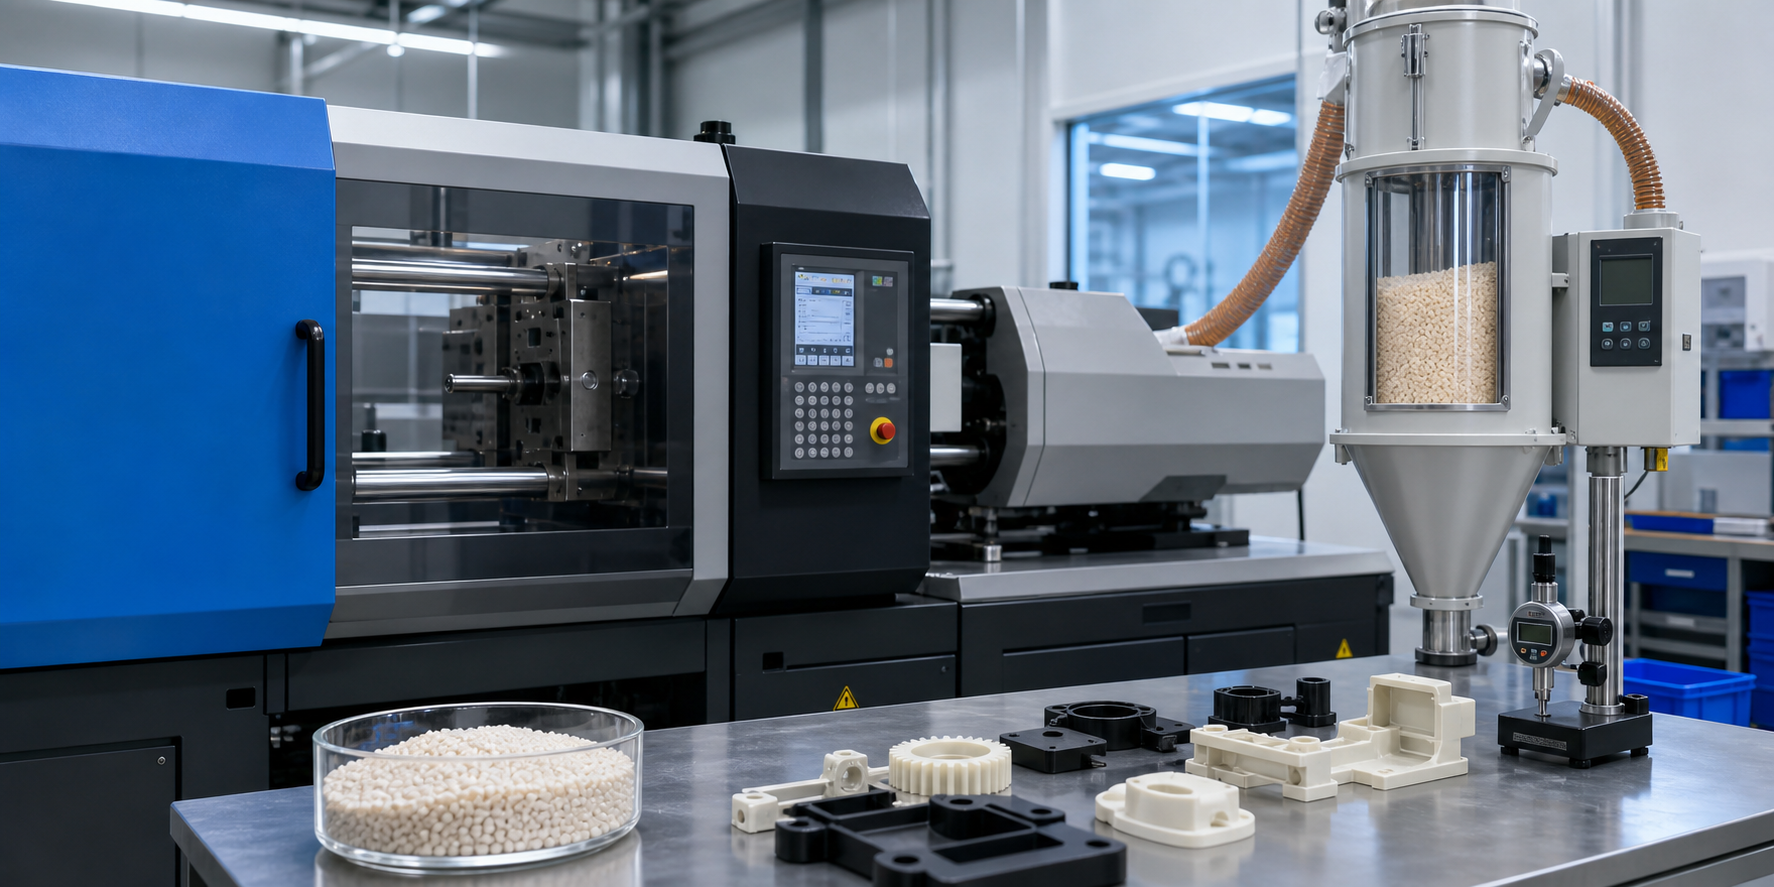
Nylon injection molding requires coordinated control of resin moisture, melt and mold temperature, fill and pack conditions, cooling and the measurement state. The working window must be validated for the exact PA6, PA66, PA12 or reinforced grade and the actual part geometry.
- 배치별로 유입 수분량 및 건조 조건을 기록하십시오
- 용융, 성형, 충전 및 포장 조건을 하나의 검증된 작업 창으로 설정합니다.
- 합의된 보관 상태에서 뒤틀림 및 치수를 점검하십시오.
Nylon Injection Molding at a Glance
| 결정적 순간 | 처리 요점 | Approval Check |
|---|---|---|
| 건조 | 품질에 있어 매우 중요함 | 성형 전에는 수분 조절이 필수입니다. |
| 공구 가열 | 안정성이 중요합니다 | 금형 및 실린더 조건을 일관되게 유지하십시오 |
| 뒤틀림 | 일반적인 위험 | 게이트, 벽, 냉각 방식의 선택이 중요합니다 |
| 최적의 용도 | 기능성 성형 나일론 부품 | 양산 전 공정 창 잠금 |
Why Nylon Injection Molding Needs Grade-Specific Control
Nylon grades are moisture-sensitive and semicrystalline, so material preparation, flow, shrinkage and conditioning can change both appearance and measured dimensions. Reinforcement, color package and part geometry can shift the usable process window again.
The main controls are:
- Moisture condition: use the resin supplier’s limit for the exact grade, record drying and protect the material during transfer.
- Fill and temperature window: confirm melt, mold, speed and pressure together; changing one value can move weld lines, flash, burn marks or packing behavior.
- Shrinkage and warpage: review gate direction, fiber orientation, wall transitions, cooling and the agreed conditioning state before approving dimensions.
A stable trial links the material lot and preparation record to the machine settings, mold configuration and measured part results. A generic temperature table alone does not approve a production process.
핵심 처리 매개변수
The ranges below are preliminary screening values for process planning. Confirm the current supplier data for the exact resin grade, reinforcement, color and machine, then validate the window on the molded part. Do not use a generic range as the final production specification.
| 매개변수 | PA6 | PA66 | PA12 | PA6-GF30 | PA66-GF30 |
|---|---|---|---|---|---|
| 용융 온도 (°C) | 230-260 | 270-290 | 240-270 | 240-270 | 280-300 |
| 금형 온도 (°C) | 60-80 | 80-100 | 40-60 | 80-100 | 80-110 |
| 노즐 온도 (°C) | 230-260 | 270-290 | 240-270 | 245-275 | 285-300 |
| 전방 구역 (°C) | 230-250 | 265-280 | 235-255 | 235-255 | 270-285 |
| 중간 구역 (°C) | 235-255 | 270-285 | 240-260 | 240-260 | 275-290 |
| 후면 구역 (°C) | 230-250 | 265-280 | 235-255 | 235-255 | 270-285 |
| 건조 온도 (°C) | 80-85 | 80-85 | 80-85 | 80-85 | 80-85 |
| 건조 시간 (시간) | 4-6 | 4-6 | 4-6 | 4-6 | 4-6 |
사출 및 압력 매개변수
온도 외에도, 나일론 금형을 적절하게 성형하기 위해서는 사출 압력과 속도가 매우 중요합니다. 나일론은 점도가 높기 때문에 폴리프로필렌보다 더 높은 압력이 필요하지만, 압력이 지나치게 높으면 플래시가 발생하고 금형이 마모됩니다.
| 매개변수 | PA6 | PA66 | PA6-GF30 | 참고 |
|---|---|---|---|---|
| 주입 속도 | 중상 | 중상 | Medium | 공기 혼입을 최소화하는 신속 충전 |
| 주입 압력 (MPa) | 80-120 | 100-140 | 100-150 | 벽이 얇을수록 더 높음 |
| 유지 압력 (MPa) | 40-60 | 50-80 | 50-70 | 60-80%의 사출 압력 |
| 배압 (MPa) | 0.3-0.5 | 0.3-0.5 | 0.5-0.8 | 나일론의 전단 열화를 방지하기 위한 최저값 |
| 냉각 시간 (s/mm) | 0.8-1.0 | 0.8-1.0 | 1.0-1.2 | 두꺼운 부분은 더 많은 시간이 필요합니다 |
| 스크류 속도 (rpm) | 50-80 | 50-80 | 30-50 | 보강 등급의 경우 더 낮음 |
흔히 발생하는 결함 및 해결 방법
나일론 결함의 근본 원인을 파악하면, 막연한 추측에 의존하는 대신 목표에 맞춘 해결책을 마련할 수 있습니다:
- 스플레이 (은빛 줄무늬): 수분이나 휘발성 오염 물질로 인해 발생합니다. 해결 방법: 재료를 완전히 건조시키고, 나일론 전용 퍼지 화합물로 퍼지 처리를 한 뒤, 배기 구역을 점검하십시오.
- 용접선: 두 유동 전선이 만나는 지점에서 발생합니다. 해결책: 용융 온도를 높이고, 사출 속도를 높이며, 용접선 위치에 가스 배출구를 추가합니다.
- 단거리 샷: 유동 길이가 부족하거나 압력이 낮아서 발생합니다. 해결 방법: 사출 속도와 압력을 높이고, 용융 온도를 높이며, 게이트 위치를 재설계하십시오.
- 뒤틀림: 원인은 수축 불균형입니다. 해결책: 금형 온도를 높이고, 벽 두께를 균일하게 조정하며, 강성을 높이기 위해 리브를 추가하고, 대칭 게이트 방식을 사용합니다.
- 기포 형성: 수분, 공기 포집 또는 재료 열화를 나타냅니다. 해결 방법: 건조 상태를 확인하고, 배압을 낮추며, 배기 불량 여부를 점검하십시오.
사이클 타임 최적화
나일론의 사이클 시간은 주로 냉각 조건에 의해 결정됩니다. 나일론은 고온(60~110°C, PP의 경우 20~40°C)에서 성형되기 때문에 훨씬 더 많은 냉각 시간이 필요합니다. 냉각 과정을 최적화하는 것이 나일론 부품의 사이클 시간을 단축하는 가장 효과적인 방법입니다.
- 금형 냉각 설계: 분할면으로부터 캐비티 깊이의 1.5배 거리에 배치된 배플 및 버블러 냉각 채널
- 냉각수 온도: 크기가 크거나 두꺼운 나일론 부품의 경우 냉각수(8~15°C)를 사용하여 사이클 시간을 15~30% 단축하십시오.
- 분사 온도: 뒤틀림을 최소화하기 위해 부품은 이젝션 시 60~80°C에 도달해야 합니다.
- 핫 러너 최적화: 나일론의 경우, 러너 내 소재의 열화를 방지하기 위해 정밀한 핫러너 온도 제어(±2°C 이내)가 필요합니다.
재료 교체 및 퍼징
나일론에서 다른 소재로(또는 그 반대로) 전환할 때, 적절한 퍼징을 실시해야 오염과 장비 손상을 방지할 수 있습니다. 나일론은 점착성이 강하기 때문에 배럴 내에 상당한 양의 잔여물을 남깁니다.
- 나일론에서 불순물 제거: 나일론 용융 온도보다 20°C 높은 가공 온도에서 PA 전용 퍼지 컴파운드 또는 폴리프로필렌을 퍼지제로 사용하십시오.
- 나일론으로 정제: 배럴에 남아 있는 이전 재료가 완전히 제거되었는지 확인하고, 나일론과 호환되는 중간 재료를 사용하여 배럴을 세척하십시오.
- 색상 변경: 색소 농축액을 첨가하기 전에 천연 원료를 사용하여 배럴을 두 번 완전히 세척하십시오.
For a project-specific review, share the resin grade, part drawing, defect photos and the current drying and process record. Nylon Plastic can compare material, DFM and trial requirements before quotation.
Moisture and Shrinkage Checks Before Process Approval
A stable machine setting is not enough to approve a molded nylon part. The trial record should connect incoming moisture, flow direction, shrinkage and conditioning state to the drawing dimensions. Otherwise, a parameter change may hide the real source of splay, warp or dimensional drift.
| Check | PA6 | PA66 | Reinforced nylon | Approval evidence |
|---|---|---|---|---|
| Pre-molding moisture target | Confirm against the resin supplier; the merged process reference used 0.20% maximum | Confirm against the resin supplier; the merged process reference used 0.15% maximum | Confirm the exact GF/CF grade; the merged reference used 0.12% maximum | Moisture reading, dryer set point, drying time and sealed-transfer record |
| Directional shrinkage | Review flow and cross-flow dimensions separately | Review flow and cross-flow dimensions separately | Expect fiber orientation to increase directional behavior | Cavity-specific measurements with flow direction marked on the report |
| Conditioning state | Record dry-as-molded versus conditioned measurement | Record dry-as-molded versus conditioned measurement | Use the same conditioning definition for every trial | Measurement time, temperature, humidity and acceptance condition |
| Corrective action | Separate material preparation, fill/pack, cooling and tooling changes instead of adjusting several variables at once | Controlled trial sheet showing one change and one observed result per step | ||
These values are starting references, not universal specifications. Resin supplier data, reinforcement level, color package, recycled content, wall thickness and mold design can change the allowable moisture and shrinkage window. Project teams should require the molder to state the tested grade and conditioning method in the sample-approval record.
이 프로젝트에 맞춰 어떤 나일론 플라스틱을 맞춤 제작할 수 있는지
나일론 플라스틱은 소재 개질과 제품 설계, 금형 설계 및 제작, 사출 성형, CNC 가공, 3D 프린팅을 결합한 기술입니다. 적합한 적용 범위는 일반적인 소재 명칭만으로는 단정할 수 없으며, 도면과 사용 조건을 바탕으로 선정됩니다.
| 사용자 지정 영역 | 검토할 옵션 | 필요한 정보 |
|---|---|---|
| 재료 준비 | 등급 검토, 건조 및 밀봉된 자재 취급 계획 | 수지 등급, 공급업체 정보 및 입고 시 수분 함량 |
| 툴 및 DFM | 게이트, 벤트, 냉각, 드래프트, 이젝션 및 수축 검토 | CAD, 도면, 외관 허용오차 영역 및 중요 치수 |
| 공정 개발 | 용융, 성형, 충전, 포장 및 사이클-윈도우 검증 | 불량 이력, 장비 제약 조건 및 표본 수량 |
| 제작 지원 | 성형, 검사, 문서화 및 포장 계획 | 연간 게재 분량, 투고 심사 기준 및 원고 제출 요건 |
견적 요청(RFQ) 체크리스트
- 정확한 나일론 등급, 보강재 및 색상
- 중요 사양 및 외관 사양이 적용된 CAD 및 도면 작업
- 작동 온도, 습도, 부하 및 화학 물질 노출
- 기존 결함, 샘플 부품 또는 가능한 경우 현재 공정 데이터
- 샘플 수량, 연간 물량 및 필요한 검사 서류
DFM 지원, NDA 체결, 재료 또는 조성 관련 문서 및 검사 요건 등은 견적 협의 과정에서 논의할 수 있습니다. 제공 가능 여부는 프로젝트 범위와 합의된 품질 계획에 따라 달라집니다.
검토 단계에서 양산 단계까지
- 정의: 도면, 애플리케이션, 환경 및 볼륨을 공유합니다.
- 리뷰: 재료, 공정, DFM 및 검증 관련 위험 요소를 비교한다.
- 검증: 필요에 따라 시제품, 3D 프린팅, CNC 가공 또는 시제품 금형을 활용하십시오.
- 제작: 합의된 점검이 완료된 후에야 금형이나 생산을 진행해야 합니다.
자주 묻는 질문
사출 성형에 사용할 수 있는 나일론 등급은 어떤 것들이 있나요?
Nylon Plastic은 엔지니어링 플라스틱 소재 선정 및 사출 성형 전반에 걸쳐 서비스를 제공합니다. 이 검토를 통해 정확한 등급이 확정되지 않은 경우 PA6, PA66, PA12 및 보강재 함유 소재를 비교할 수 있습니다.
특정 부품에 맞춰 건조 및 성형 공정을 개발할 수 있습니까?
네, 하지만 정확한 수지 종류, 벽 두께, 게이트, 기계 사양 및 품질 목표를 바탕으로 해야 합니다. 일반적인 온도 범위는 단지 출발점일 뿐, 검증된 생산 범위는 아닙니다.
나일론 성형 DFM 검토에는 어떤 내용이 포함되나요?
검토 대상에는 재료 거동, 벽면 이음부, 리브 및 보스, 이각, 게이트 및 용접선 위험, 냉각, 이젝션, 수축, 뒤틀림 및 검사 조건 등이 포함될 수 있습니다.
나일론 플라스틱은 양산 성형 전에 시제품 제작에 사용할 수 있나요?
이 사이트에서는 제품 설계, 3D 프린팅, CNC 가공, 금형 제작 및 사출 성형 서비스를 소개합니다. 적절한 진행 순서는 팀이 형상 검증, 기능성 시제품 또는 양산 수준의 성형 부품을 필요로 하는지에 따라 달라집니다.
관련 읽기
기술적 출처 및 검증
공급업체 데이터를 활용하여 정확한 등급과 시험 조건을 확인하십시오. 최종 승인은 생산 공정, 부품 형상 및 사용 환경을 반영해야 합니다.
- BASF 울트라미드 나일론 기술 및 가공 관련 자료 다운로드
- Verified PA6 and PA66 grade datasheet library
- PA6 properties and grade-selection guide
- PA66 properties and grade-selection guide
Request a Nylon Injection Molding Review
Send the part drawing or CAD, exact resin grade where known, critical dimensions, service conditions, current defects, sample quantity, annual volume and required inspection records. The review can cover material choice, DFM, tooling and the trial plan before quotation.
A useful nylon injection molding review connects the grade, dryer control, gate and cooling design, dimensional condition and production requirement. Review the nylon injection molding service or upload the project files below.